






Ковочный молот Huta Zygmunt MPM 1600 B - 1840 кгм

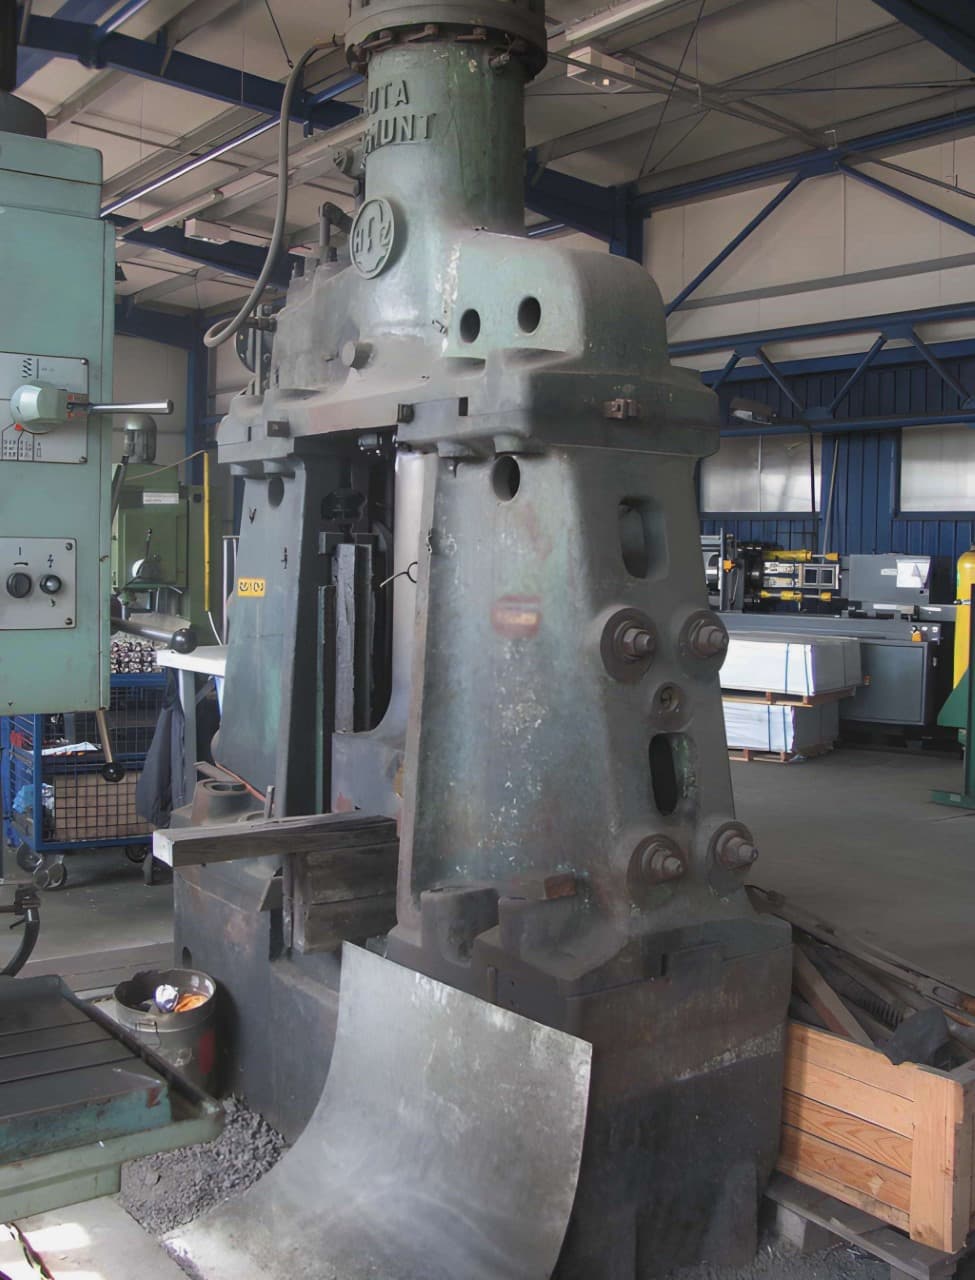
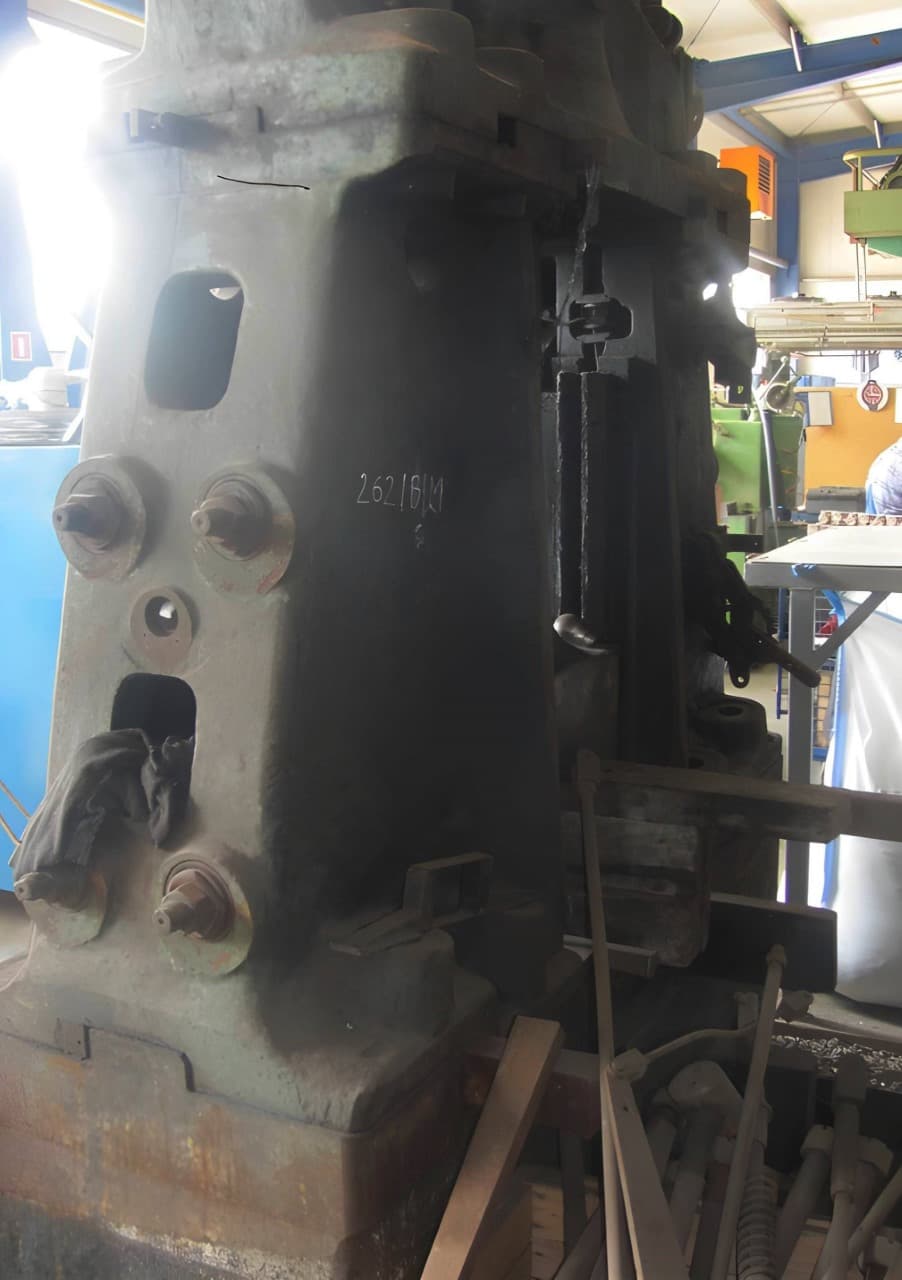
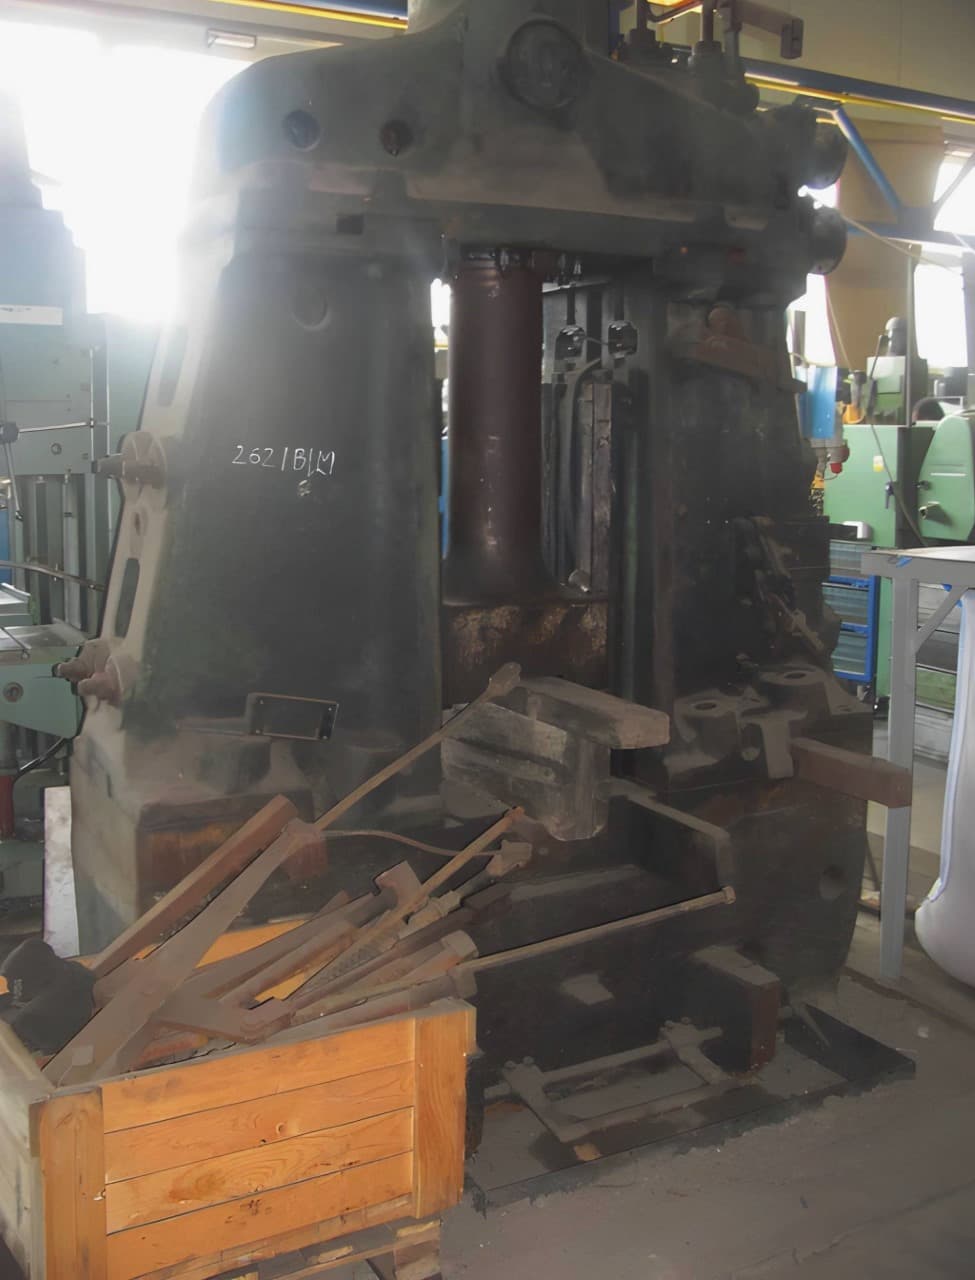
Huta Zygmunt MPM 1600 B ковочный молот - описание
Технические характеристики Huta Zygmunt MPM 1600 B (ID:S93428)
| Type | Forging hammer |
|---|---|
| Manufacturer | Huta Zygmunt |
| Model | MPM 1600 B |
| Blow energy | 1840 kgm |
| Weight of falling parts | 630 kg |
| Stroke | 750 mm |
| Opening between the stands | 430 mm |
| Length of die seat in falling parts | 400 mm |
| Length of die seat in bolster | 600 mm |
| Minimum die height | 180 mm |
| Maximum weight of upper die | 200 kg |
| Height of die parting line above floor | 800 mm |
| Blow per minute | 120 |
| Inlet air pressure | 0,5–0,7 MPa |
| Inlet steam pressure | 0,5–0,7 MPa |
| Average air consumption per minute | 7 m3 |
| Average steam consumption per hour | 380 kg |
| Cylinder diameter | 320 mm |
| Falling parts rod diameter | 240 mm |
| Inlet pipe diameter | 80 mm |
| Outlet pipe diameter | 80 mm |
| Anvil weight | 12500 kg |
| Total weight | 21900 kg |
Ковочный молот Huta Zygmunt - технологические процессы и операции
| Ковка | Процесс пластической деформации металла, при котором заготовка изменяет форму под воздействием ударов или статического давления. В ходе ковки структура металла уплотняется, устраняются внутренние неоднородности, а механические свойства материала улучшаются. Благодаря этому кованые изделия отличаются высокой прочностью и надёжностью при эксплуатации под значительными нагрузками. Ковка применяется как для получения готовых деталей, так и для подготовки заготовок под последующую штамповку. |
|---|---|
| Горячая объемная штамповка | Горячая объемная штамповка — это процесс формообразования металла под давлением при повышенных температурах. Нагрев снижает сопротивление деформированию, позволяя материалу легче заполнять полость штампа. Процесс обеспечивает высокую производительность и возможность получения сложных форм. Применяется для изготовления поковок из стали и сплавов в серийном и массовом производстве. |
| Штамповка в закрытых штампах | Заготовка деформируется внутри полости штампа, ограничивающей течение металла и заставляющей его заполнять точную форму инструмента. Под высоким давлением материал растекается в каждое углубление и деталь штампа, формируя деталь с точной геометрией. Метод обеспечивает высокую точность и повторяемость, являясь стандартом для серийного и массового производства сложных поковок. |
| Штамповка падающим молотом | Метод горячей объёмной штамповки, при котором деформирование заготовки происходит за счёт энергии падающего бойка. Под действием удара металл заполняет полость штампа, повторяя его геометрию и приобретая форму готовой детали. Процесс отличается высокой производительностью и повторяемостью, что делает его востребованным в серийном и массовом производстве. |