






Ковочный молот Huta Zygmunt MPM 16000 - 17500 кгм

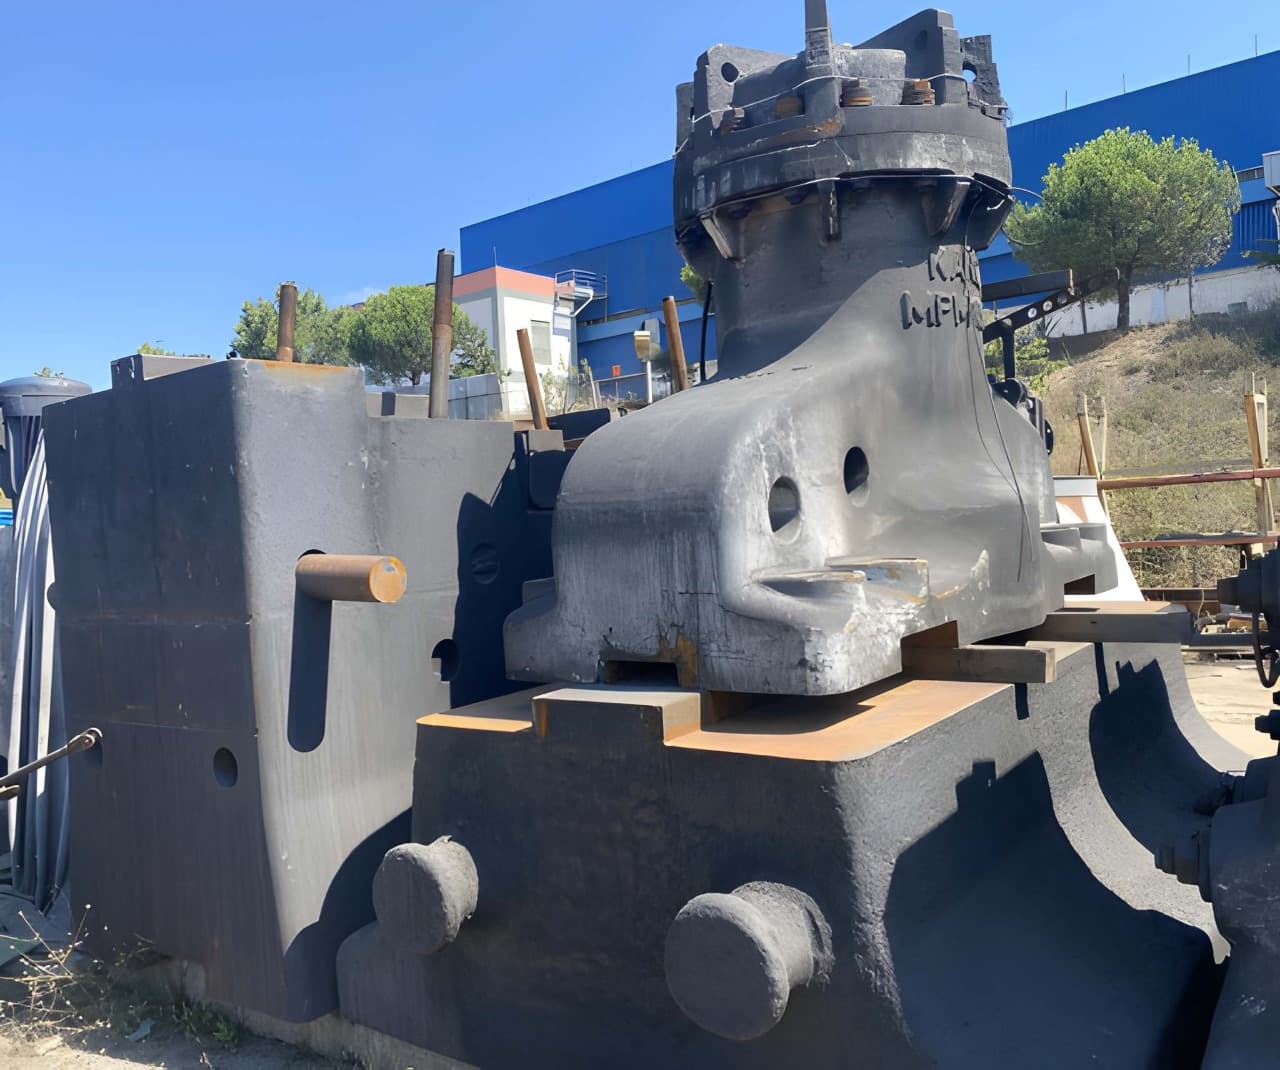
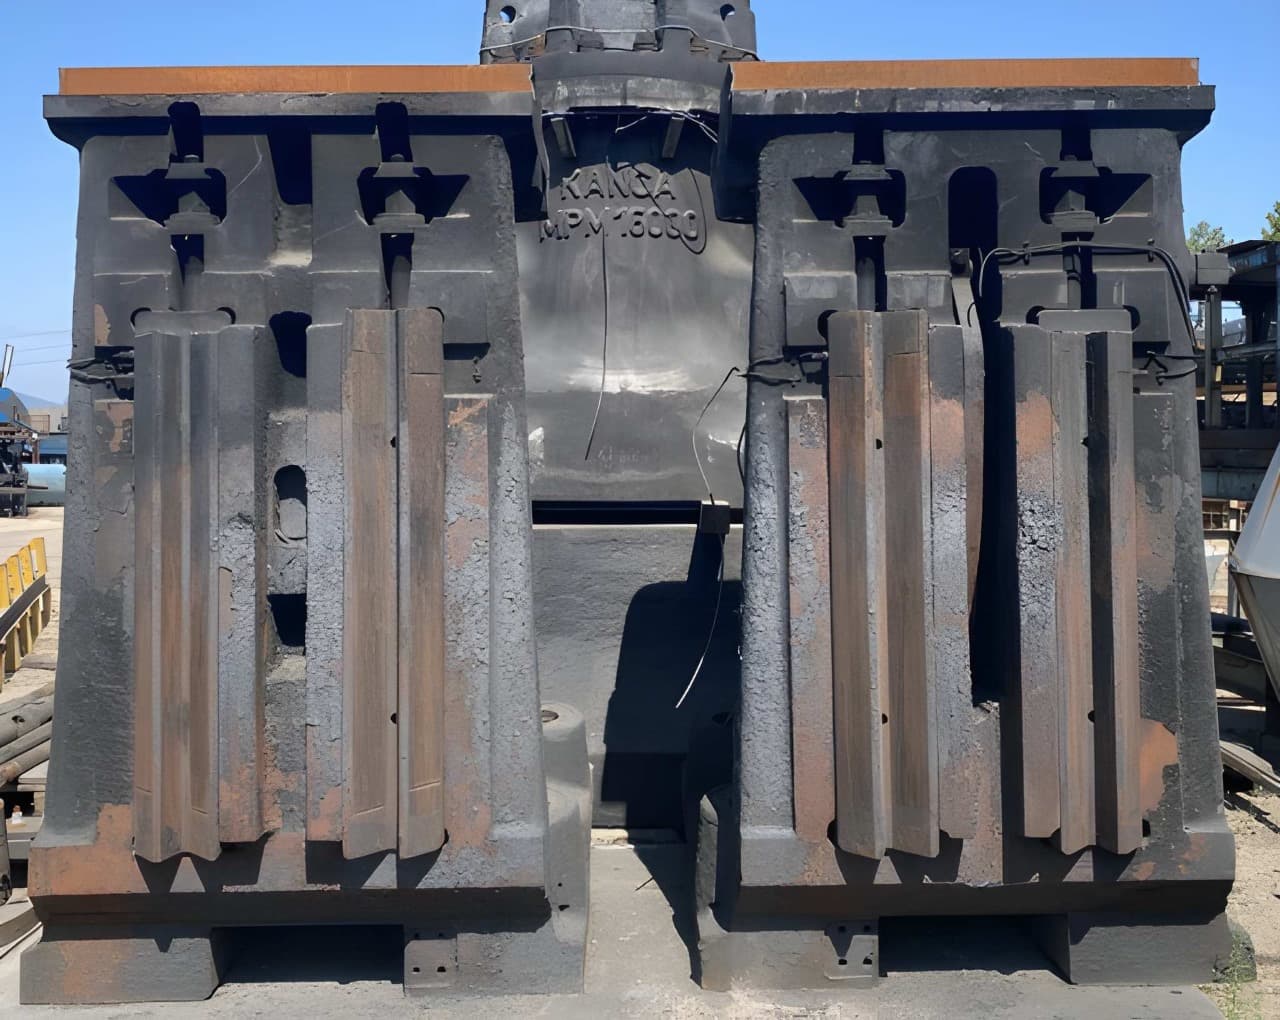
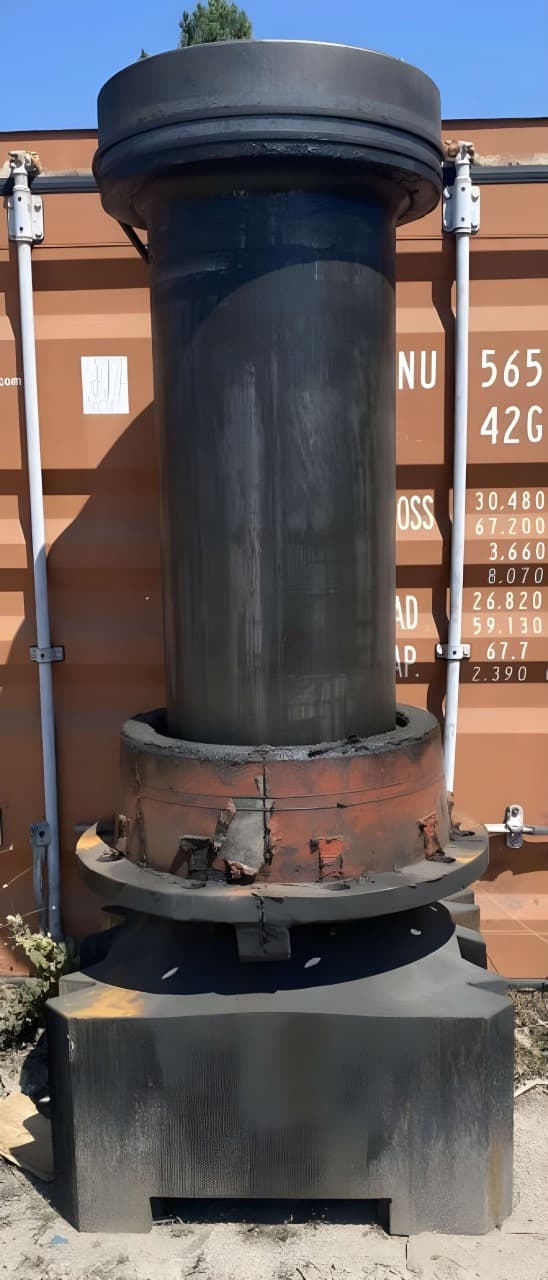
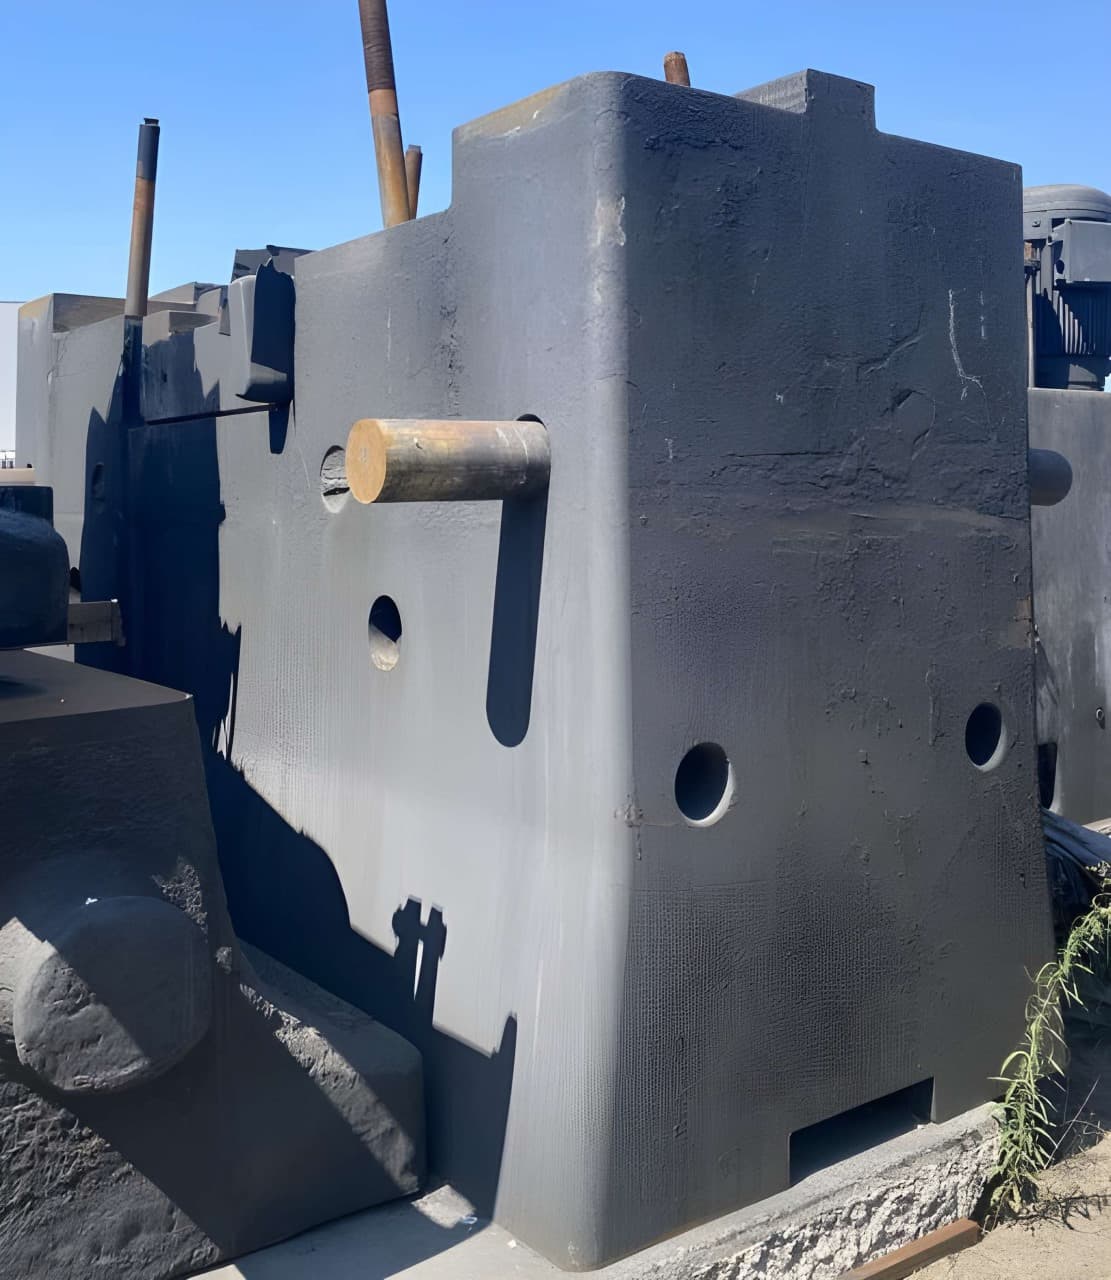
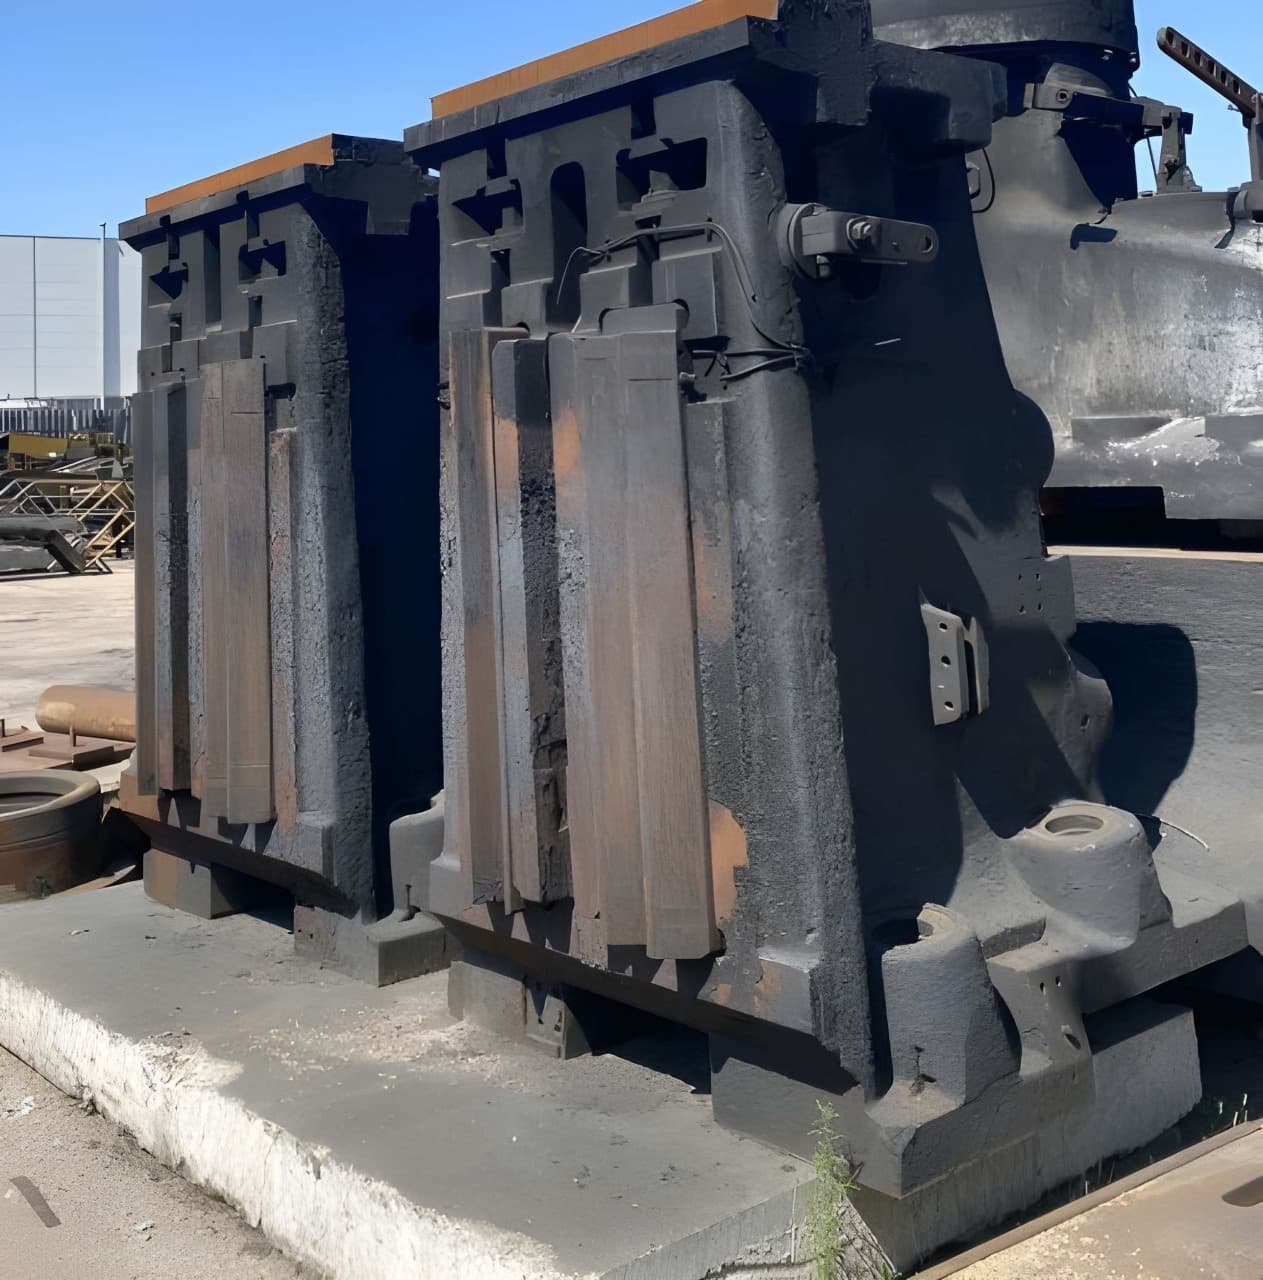
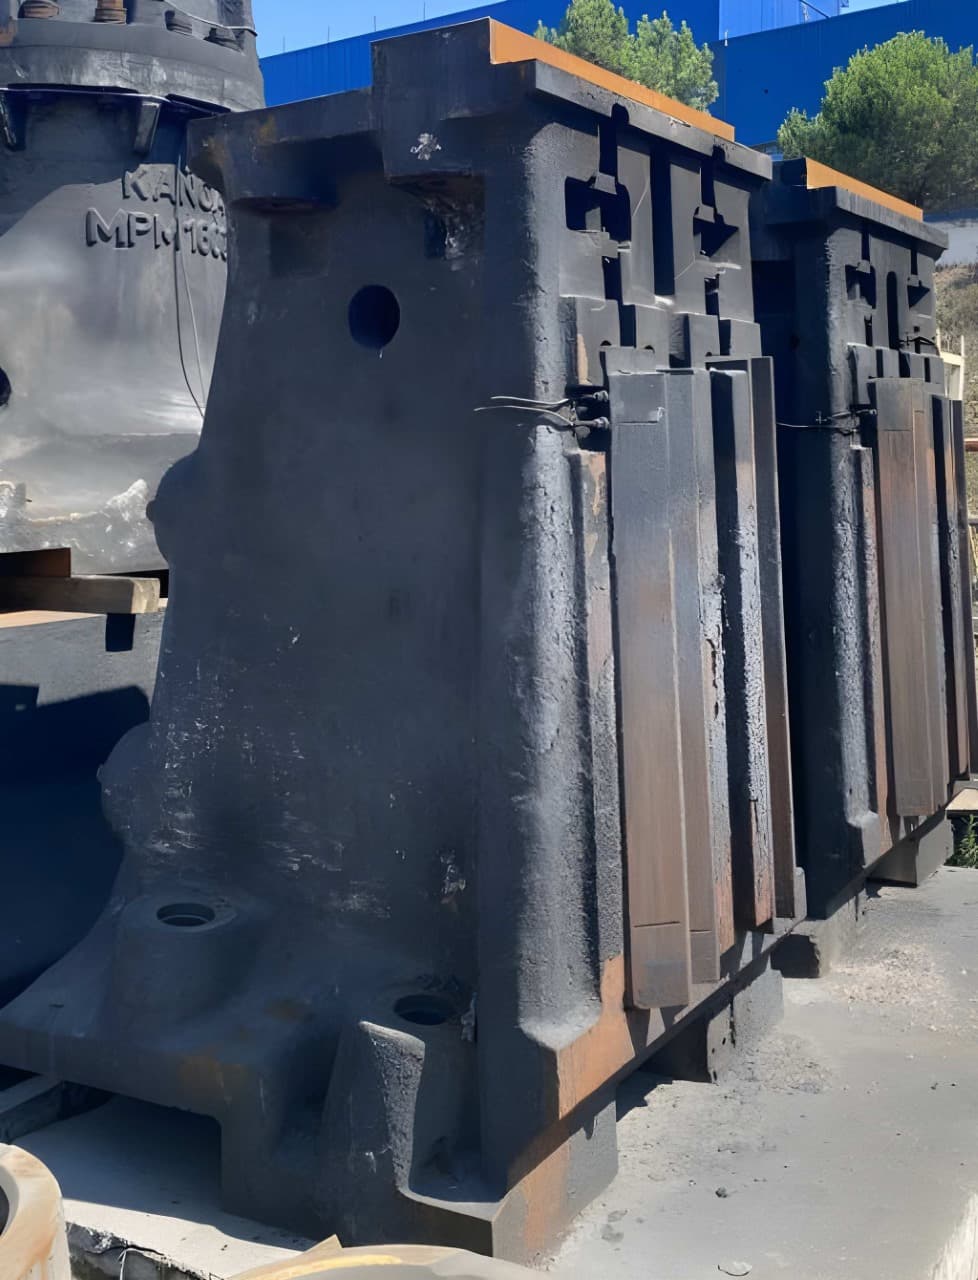
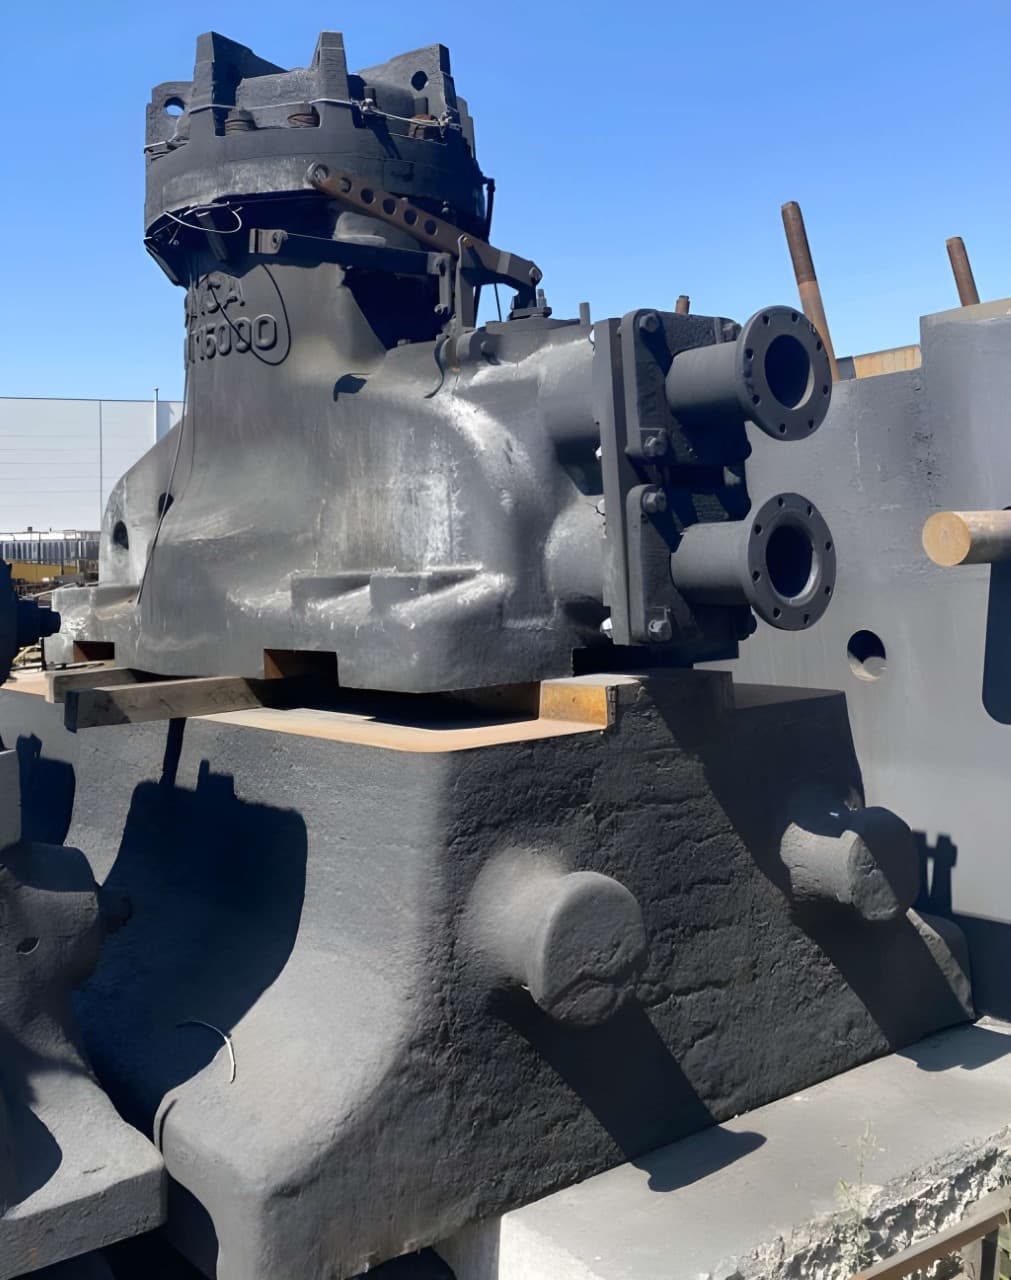
Huta Zygmunt MPM 16000 ковочный молот - описание
Технические характеристики Huta Zygmunt MPM 16000 (ID:76532)
| Type | Forging hammer |
|---|---|
| Manufacturer | Huta Zygmunt |
| Model | MPM 16000 |
| Impact energy | 175 kJ / 17500 kgm |
| Capacity | 6 ton |
| Max. stroke | 1000 mm |
| Strokes per minute | 80 |
| Min. die thickness | 400 mm |
| Ram weight | 6300 kg |
| Upper die max. weight | 1800 kg |
| Ram dimensions | 900 x 1250 mm |
| Length of die seat in the ram | 900 mm |
| Length of die seat in the die holder | 1250 mm |
| Cylinder bore | 850 mm |
| Height | 7580 mm |
| Height above the floor | 5180 mm |
| Overall dimensions | 4080 x 2400 x 7580 mm |
| Anvil weight | 120000 kg |
| Total weight | 168000 kg |
Обратите внимание: технические характеристики носят справочный характер и подлежат окончательному уточнению. Для уточнения актуальности и цены, а также фотографий и технических деталей, пожалуйста, свяжитесь с нами.
Ковочный молот Huta Zygmunt - технологические процессы и операции
| Ковка | Процесс пластической деформации металла, при котором заготовка изменяет форму под воздействием ударов или статического давления. В ходе ковки структура металла уплотняется, устраняются внутренние неоднородности, а механические свойства материала улучшаются. Благодаря этому кованые изделия отличаются высокой прочностью и надёжностью при эксплуатации под значительными нагрузками. Ковка применяется как для получения готовых деталей, так и для подготовки заготовок под последующую штамповку. |
|---|---|
| Горячая объемная штамповка | Горячая объемная штамповка — это процесс формообразования металла под давлением при повышенных температурах. Нагрев снижает сопротивление деформированию, позволяя материалу легче заполнять полость штампа. Процесс обеспечивает высокую производительность и возможность получения сложных форм. Применяется для изготовления поковок из стали и сплавов в серийном и массовом производстве. |
| Штамповка в закрытых штампах | Заготовка деформируется внутри полости штампа, ограничивающей течение металла и заставляющей его заполнять точную форму инструмента. Под высоким давлением материал растекается в каждое углубление и деталь штампа, формируя деталь с точной геометрией. Метод обеспечивает высокую точность и повторяемость, являясь стандартом для серийного и массового производства сложных поковок. |
| Штамповка падающим молотом | Метод горячей объёмной штамповки, при котором деформирование заготовки происходит за счёт энергии падающего бойка. Под действием удара металл заполняет полость штампа, повторяя его геометрию и приобретая форму готовой детали. Процесс отличается высокой производительностью и повторяемостью, что делает его востребованным в серийном и массовом производстве. |