
Винтовой пресс Hasenclever FPRN 250 - 630 тонн
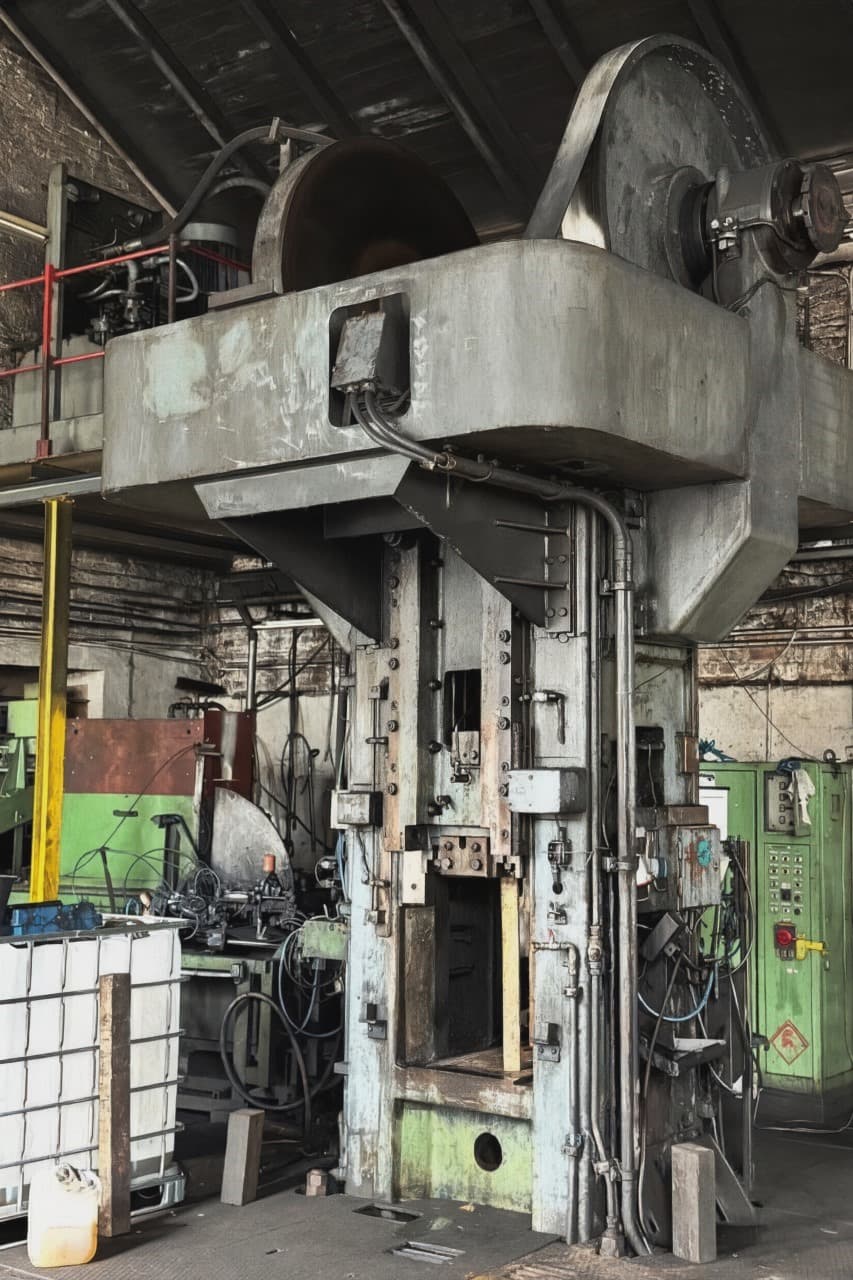
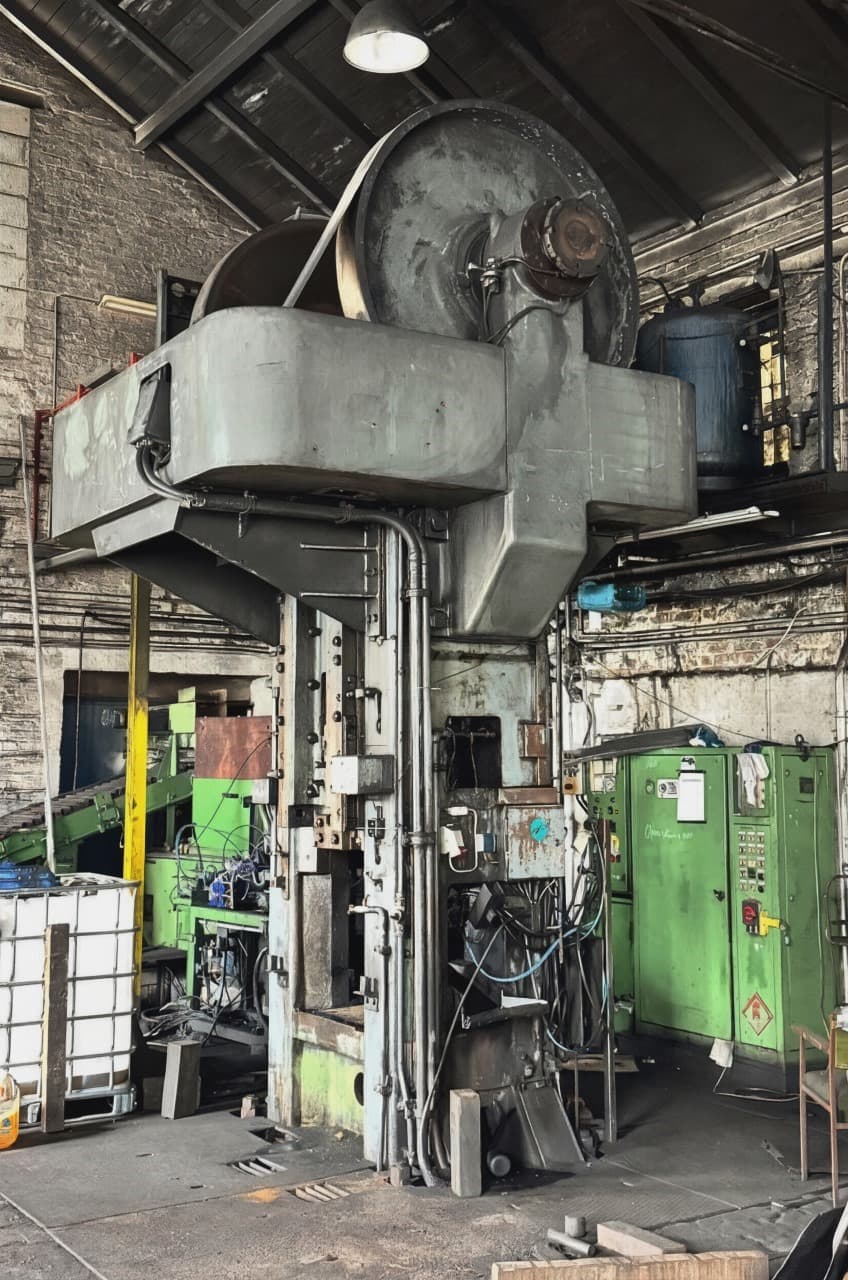
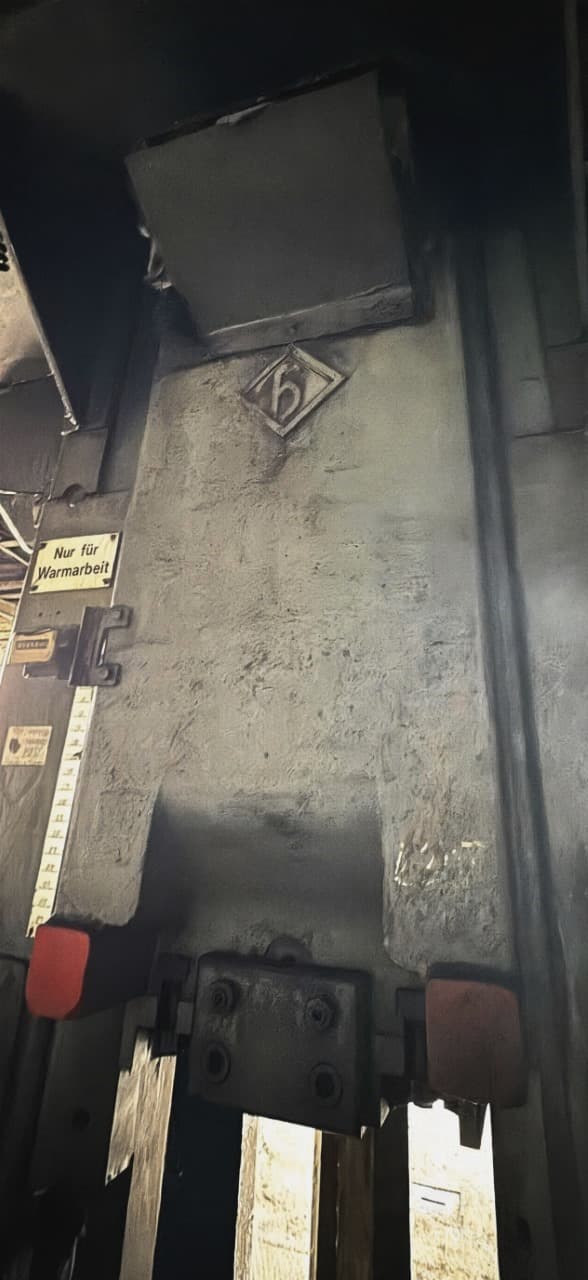
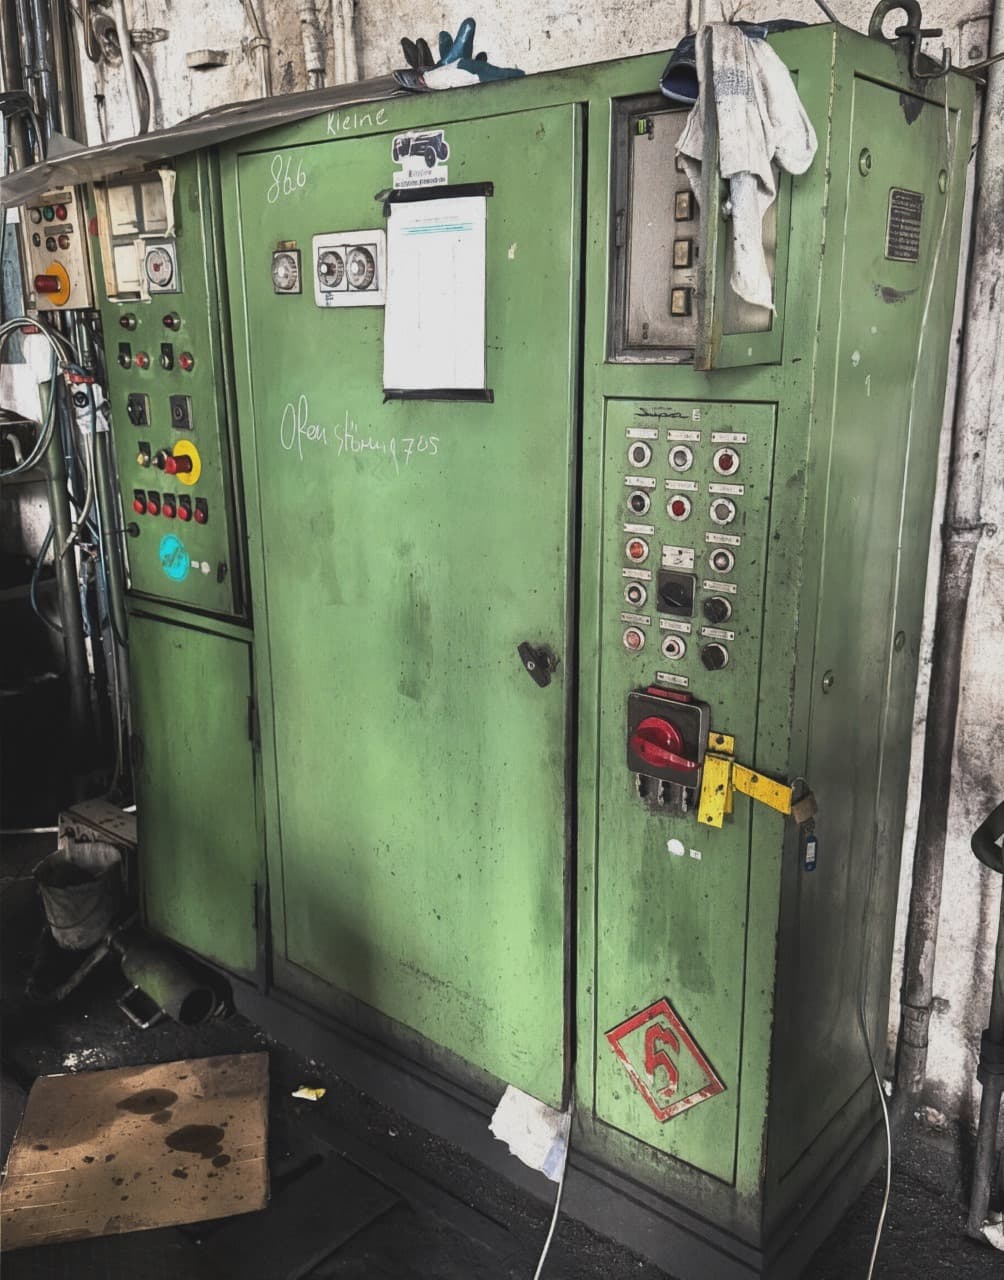
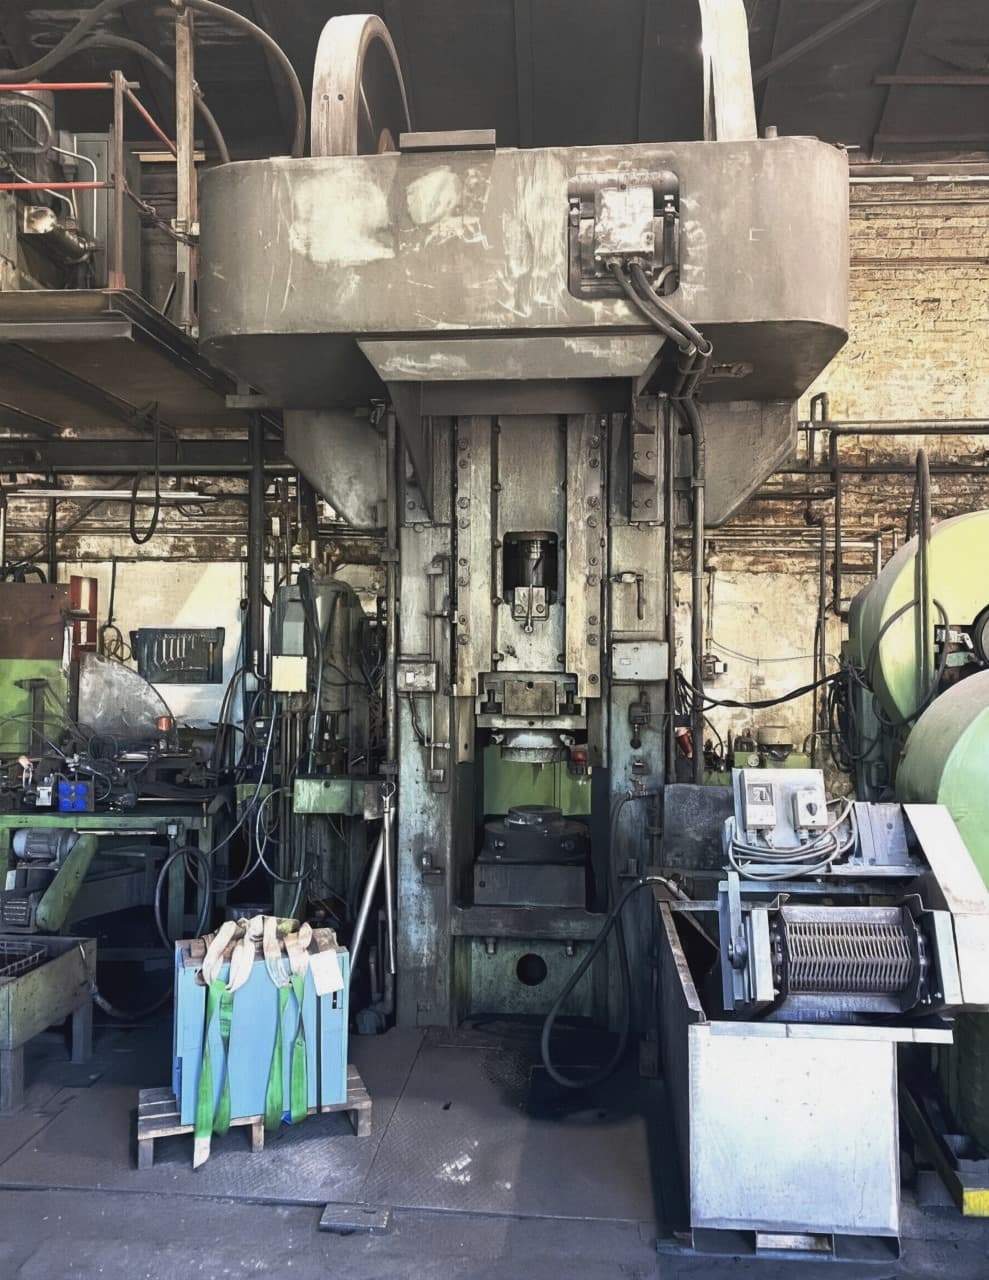
Hasenclever FPRN 250 винтовой пресс - описание
Hasenclever FPRN 250 видео (ID:76541)
Технические характеристики Hasenclever FPRN 250 (ID:76541)
| Type | Screw press |
|---|---|
| Manufacturer | Hasenclever |
| Model | FPRN 250 |
| Year of manufacture | 1985 |
| Nominal force | 6300 kN / 630 ton |
| Max. force | 12500 kN / 1250 ton |
| Screw diameter | 250 mm |
| Gross energy | 7100 mkg |
| Net energy | 4750 mkg |
| Clear width between uprights | 600 mm |
| Table dimensions | 560 x 800 mm |
| Ram dimensions | 530 x 800 mm |
| Ram stroke | 375 mm |
| Smallest daylight height | 630 mm |
| Largest daylight height | 1005 mm |
| Max. strokes per minute | 28 |
| Motor power | 43 kW |
| Motor speed | 1500 rpm |
| Voltage | 380 V |
| Frequency | 50 Hz |
| Required compressed air | 5 bar |
| Net mass | 30000 kg |
Обратите внимание: технические характеристики носят справочный характер и подлежат окончательному уточнению. Для уточнения актуальности и цены, а также фотографий и технических деталей, пожалуйста, свяжитесь с нами.
Винтовой пресс Hasenclever - технологические процессы и операции
| Ковка | Процесс пластической деформации металла, при котором заготовка изменяет форму под воздействием ударов или статического давления. В ходе ковки структура металла уплотняется, устраняются внутренние неоднородности, а механические свойства материала улучшаются. Благодаря этому кованые изделия отличаются высокой прочностью и надёжностью при эксплуатации под значительными нагрузками. Ковка применяется как для получения готовых деталей, так и для подготовки заготовок под последующую штамповку. |
|---|---|
| Cold forging | Холодная объемная штамповка — это процесс формообразования металла под давлением при комнатной температуре. Отсутствие нагрева обеспечивает высокую точность размеров и чистоту поверхности. Благодаря наклёпу готовые изделия приобретают повышенную прочность. Процесс применяется для изготовления точных деталей с жёсткими допусками. |
| Горячая объемная штамповка | Горячая объемная штамповка — это процесс формообразования металла под давлением при повышенных температурах. Нагрев снижает сопротивление деформированию, позволяя материалу легче заполнять полость штампа. Процесс обеспечивает высокую производительность и возможность получения сложных форм. Применяется для изготовления поковок из стали и сплавов в серийном и массовом производстве. |
| Штамповка в закрытых штампах | Заготовка деформируется внутри полости штампа, ограничивающей течение металла и заставляющей его заполнять точную форму инструмента. Под высоким давлением материал растекается в каждое углубление и деталь штампа, формируя деталь с точной геометрией. Метод обеспечивает высокую точность и повторяемость, являясь стандартом для серийного и массового производства сложных поковок. |
| Предварительная формовка | Предварительная формовка подготавливает заготовку к основной операции штамповки, придавая ей приближенную форму будущей детали. Металл распределяется в штампе, облегчая окончательное заполнение и снижая износ инструмента. Этот промежуточный этап повышает точность и качество готового изделия. |
| Калибровка | Завершающая операция, доводящая поковку до точных размеров. Заготовка помещается в калибровочный штамп, где под давлением её поверхность выравнивается, а геометрия приводится к заданным допускам. Этот процесс устраняет мелкие искажения формы, оставшиеся после предыдущих операций. В результате деталь получает стабильные размеры и гладкую поверхность без дополнительной механической обработки. |