
Горячештамповочный пресс Smeral LZK 1600 - 1600 тонн
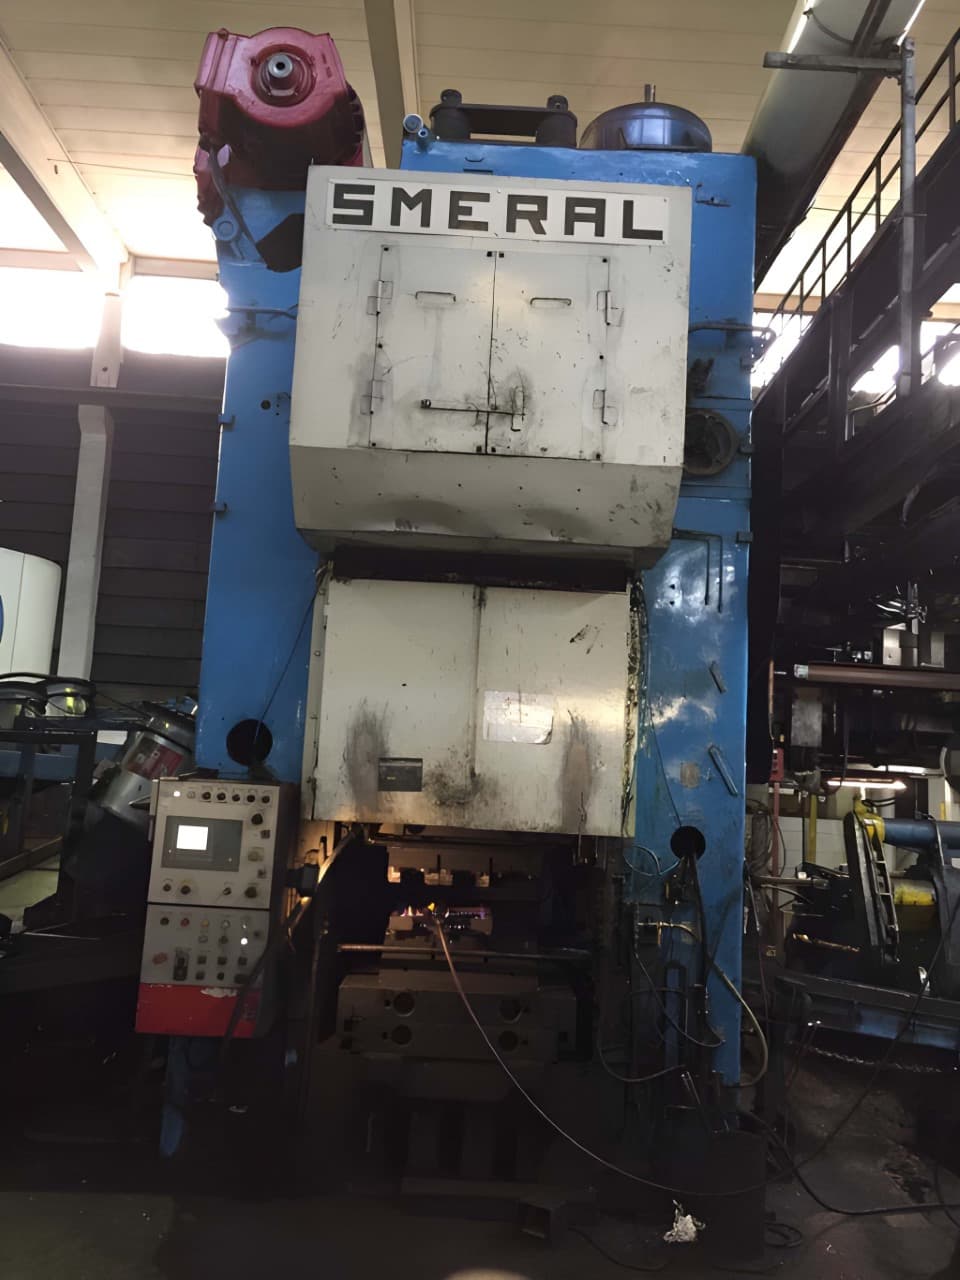
Smeral LZK 1600 горячештамповочный пресс - описание
Технические характеристики Smeral LZK 1600 (ID:76543)
| Type | Hot forging press |
|---|---|
| Manufacturer | Smeral |
| Model | LZK 1600 |
| Nominal force | 16000 kN / 1600 ton |
| Ram stroke | 280 mm |
| Strokes per minute | 85 |
| Shut height | 760 mm |
| Passage | 1230 mm |
| Bed area | 1180 x 1120 mm |
| Ram area | 1138 x 920 mm |
| Ram adjustment | 10 mm |
| Electro-engine output | 75 kW |
| Overall dimensions | 2000 x 3000 x 5500 mm |
| Weight | 85000 kg |
Обратите внимание: технические характеристики носят справочный характер и подлежат окончательному уточнению. Для уточнения актуальности и цены, а также фотографий и технических деталей, пожалуйста, свяжитесь с нами.
Горячештамповочный пресс Smeral - технологические процессы и операции
| Ковка | Процесс пластической деформации металла, при котором заготовка изменяет форму под воздействием ударов или статического давления. В ходе ковки структура металла уплотняется, устраняются внутренние неоднородности, а механические свойства материала улучшаются. Благодаря этому кованые изделия отличаются высокой прочностью и надёжностью при эксплуатации под значительными нагрузками. Ковка применяется как для получения готовых деталей, так и для подготовки заготовок под последующую штамповку. |
|---|---|
| Горячая объемная штамповка | Горячая объемная штамповка — это процесс формообразования металла под давлением при повышенных температурах. Нагрев снижает сопротивление деформированию, позволяя материалу легче заполнять полость штампа. Процесс обеспечивает высокую производительность и возможность получения сложных форм. Применяется для изготовления поковок из стали и сплавов в серийном и массовом производстве. |
| Штамповка в закрытых штампах | Заготовка деформируется внутри полости штампа, ограничивающей течение металла и заставляющей его заполнять точную форму инструмента. Под высоким давлением материал растекается в каждое углубление и деталь штампа, формируя деталь с точной геометрией. Метод обеспечивает высокую точность и повторяемость, являясь стандартом для серийного и массового производства сложных поковок. |
| Предварительная формовка | Предварительная формовка подготавливает заготовку к основной операции штамповки, придавая ей приближенную форму будущей детали. Металл распределяется в штампе, облегчая окончательное заполнение и снижая износ инструмента. Этот промежуточный этап повышает точность и качество готового изделия. |
| Прошивка | Прошивка формирует отверстие в объёмной заготовке, продавливая инструмент сквозь материал без его удаления. Металл вытесняется в стороны, образуя сквозное или глухое отверстие с сохранением структуры вокруг него. Операция выполняется на прессах и применяется при производстве полых деталей — втулок, колец, валов. |