






Горячештамповочный пресс Sumitomo TFPA-4000 - 4000 тонн

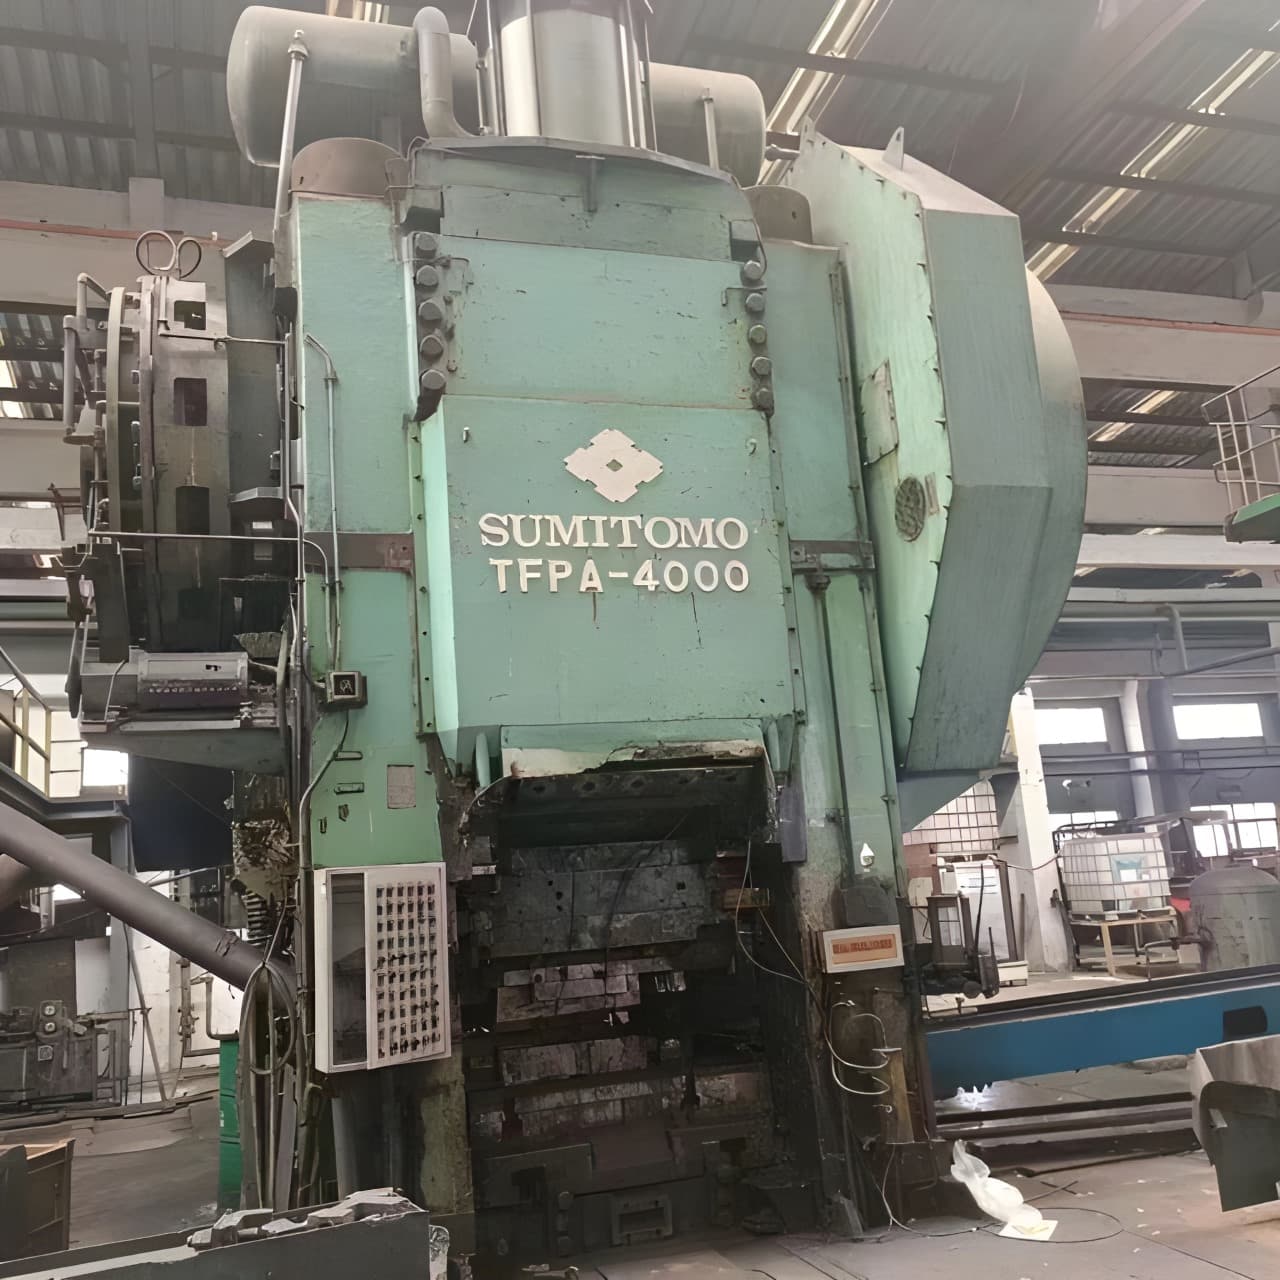
Sumitomo TFPA-4000 горячештамповочный пресс - описание
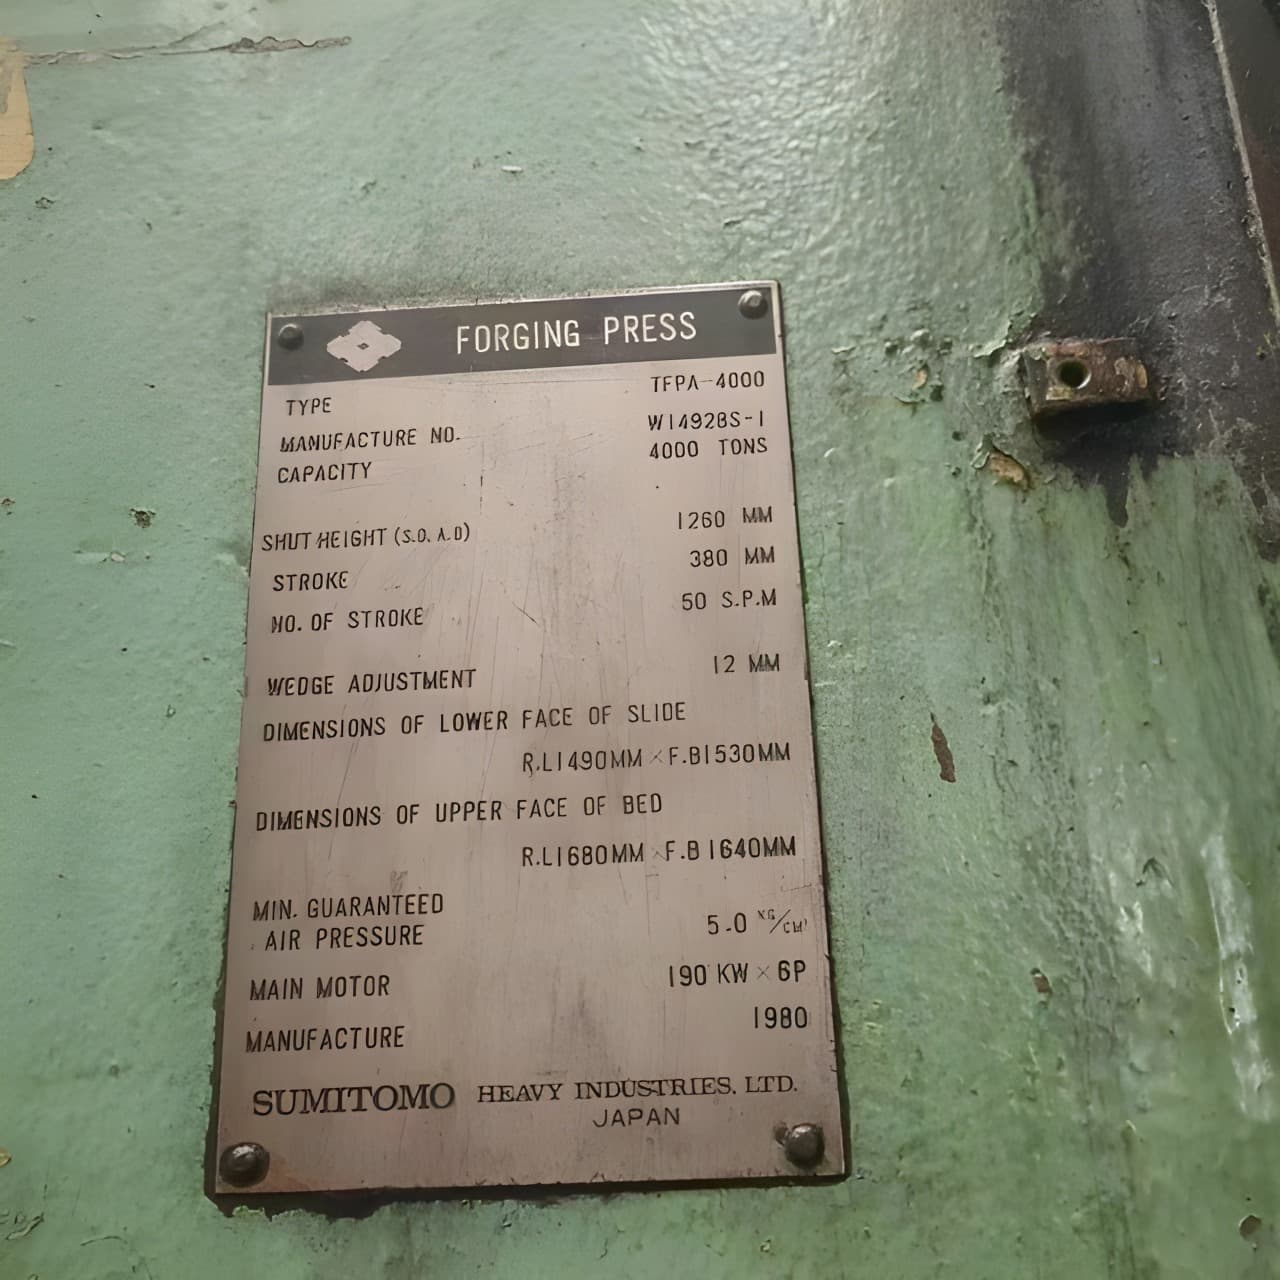
Технические характеристики Sumitomo TFPA-4000 (ID:S93445)
| Type | Hot forging press |
|---|---|
| Manufacturer | Sumitomo |
| Model | TFPA-4000 |
| Year of manufacture | 1980 |
| Nominal force | 40000 kN / 4000 ton |
| Shut height | 1260 mm |
| Stroke | 380 mm |
| Strokes per minute | 50 |
| Adjustment | 12 mm |
| Slide dimensions | 1490 x 1530 mm |
| Table dimensions | 1680 x 1640 mm |
| Minimum guaranteed air pressure | 5,0 kg/cm2 |
| Main motor power | 190 kW |
Горячештамповочный пресс Sumitomo - технологические процессы и операции
| Ковка | Процесс пластической деформации металла, при котором заготовка изменяет форму под воздействием ударов или статического давления. В ходе ковки структура металла уплотняется, устраняются внутренние неоднородности, а механические свойства материала улучшаются. Благодаря этому кованые изделия отличаются высокой прочностью и надёжностью при эксплуатации под значительными нагрузками. Ковка применяется как для получения готовых деталей, так и для подготовки заготовок под последующую штамповку. |
|---|---|
| Горячая объемная штамповка | Горячая объемная штамповка — это процесс формообразования металла под давлением при повышенных температурах. Нагрев снижает сопротивление деформированию, позволяя материалу легче заполнять полость штампа. Процесс обеспечивает высокую производительность и возможность получения сложных форм. Применяется для изготовления поковок из стали и сплавов в серийном и массовом производстве. |
| Штамповка в закрытых штампах | Заготовка деформируется внутри полости штампа, ограничивающей течение металла и заставляющей его заполнять точную форму инструмента. Под высоким давлением материал растекается в каждое углубление и деталь штампа, формируя деталь с точной геометрией. Метод обеспечивает высокую точность и повторяемость, являясь стандартом для серийного и массового производства сложных поковок. |
| Предварительная формовка | Предварительная формовка подготавливает заготовку к основной операции штамповки, придавая ей приближенную форму будущей детали. Металл распределяется в штампе, облегчая окончательное заполнение и снижая износ инструмента. Этот промежуточный этап повышает точность и качество готового изделия. |
| Прошивка | Прошивка формирует отверстие в объёмной заготовке, продавливая инструмент сквозь материал без его удаления. Металл вытесняется в стороны, образуя сквозное или глухое отверстие с сохранением структуры вокруг него. Операция выполняется на прессах и применяется при производстве полых деталей — втулок, колец, валов. |