






Горячештамповочный пресс TMP Voronezh K8544 - 2500 тонн

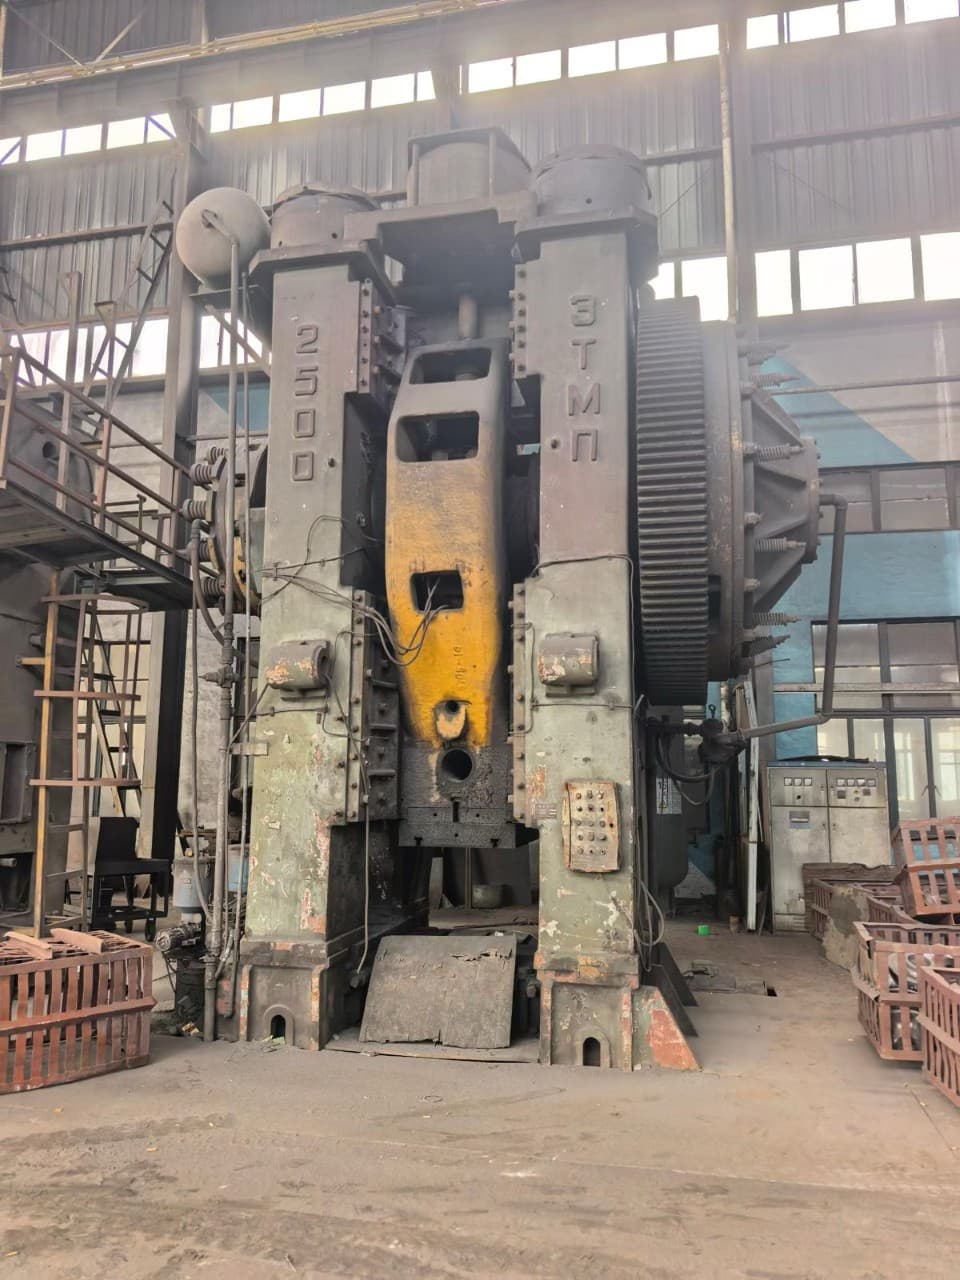
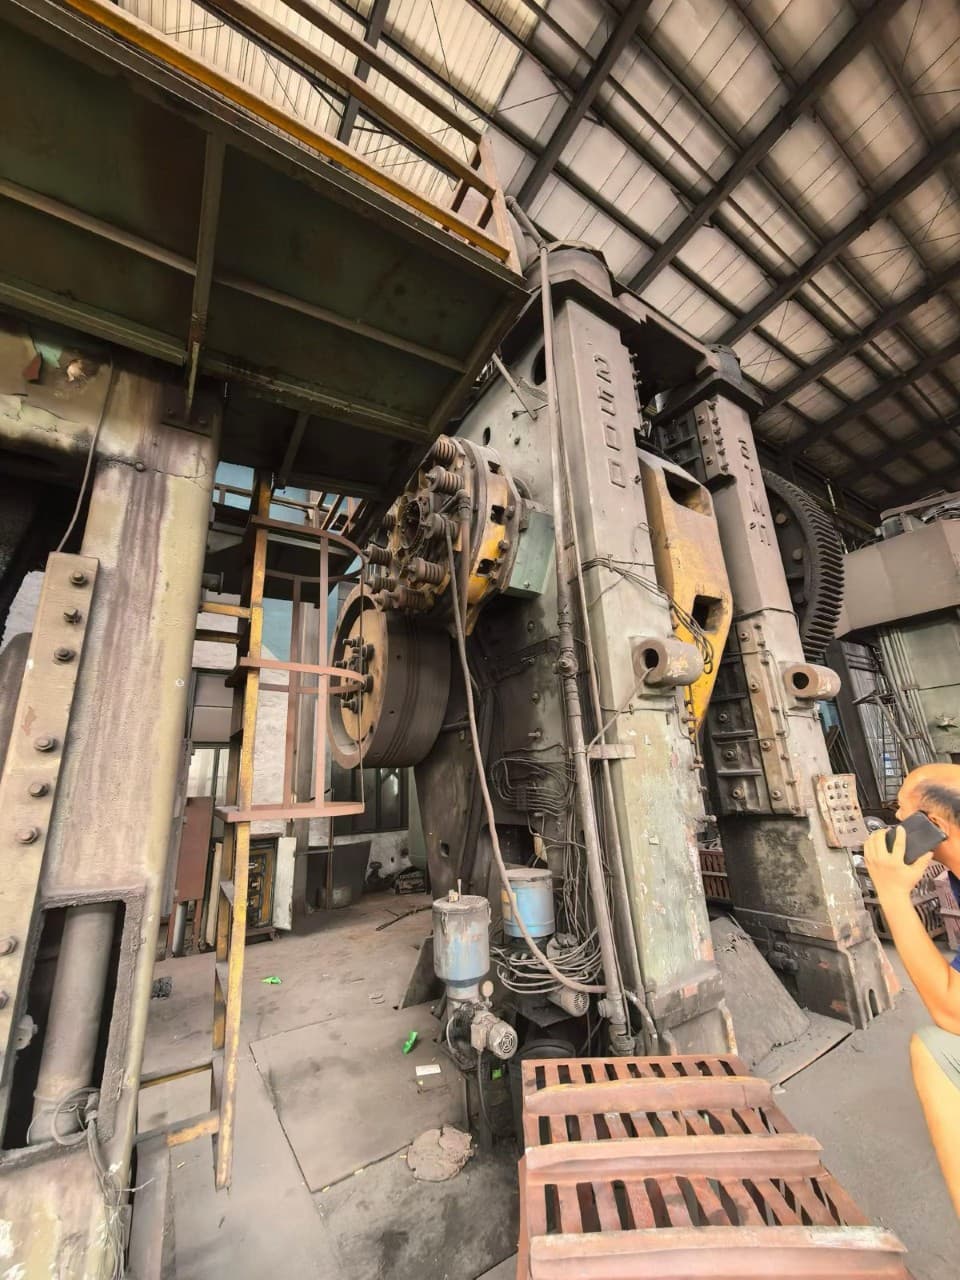
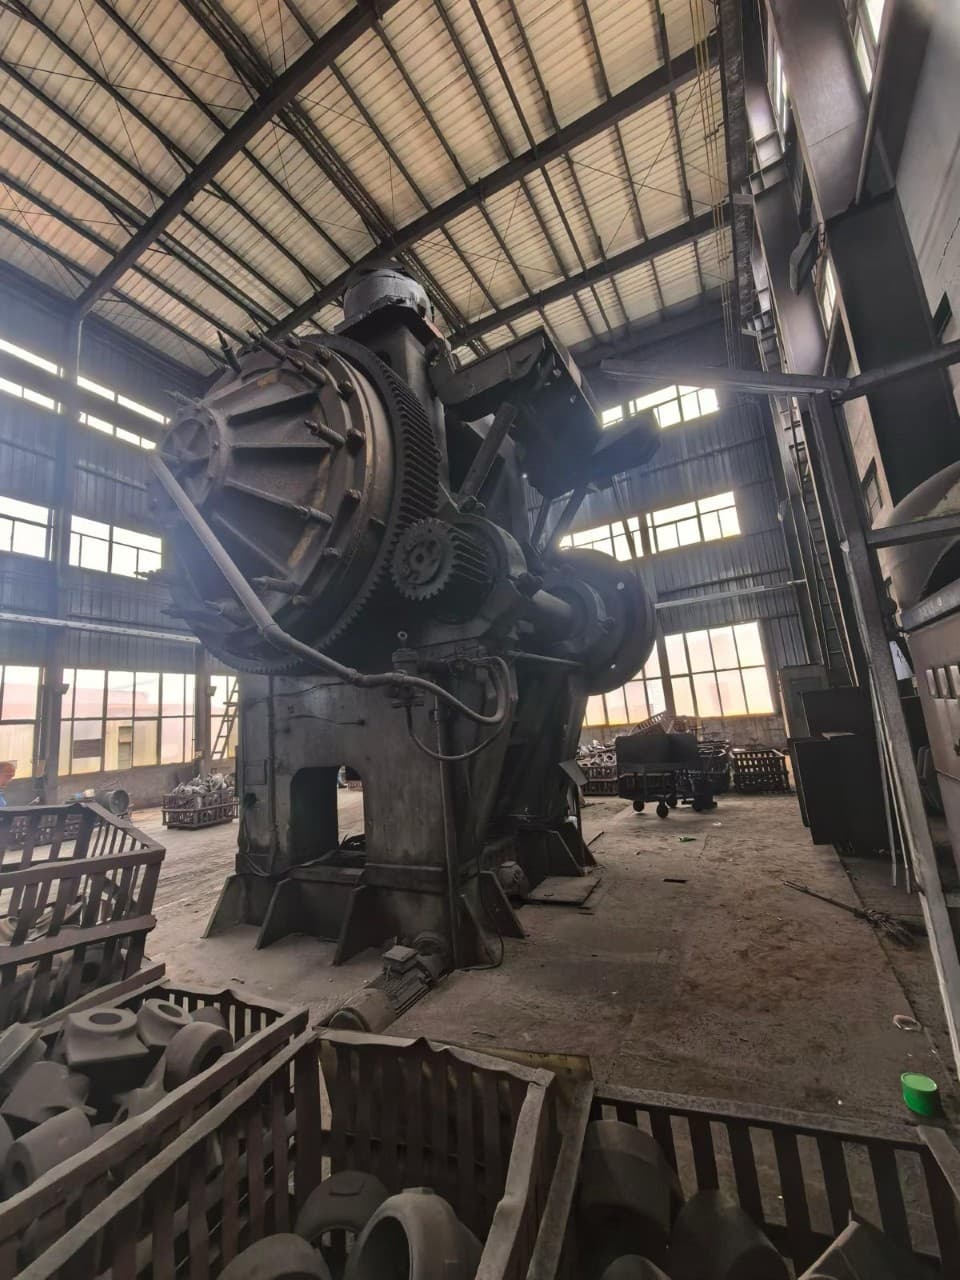
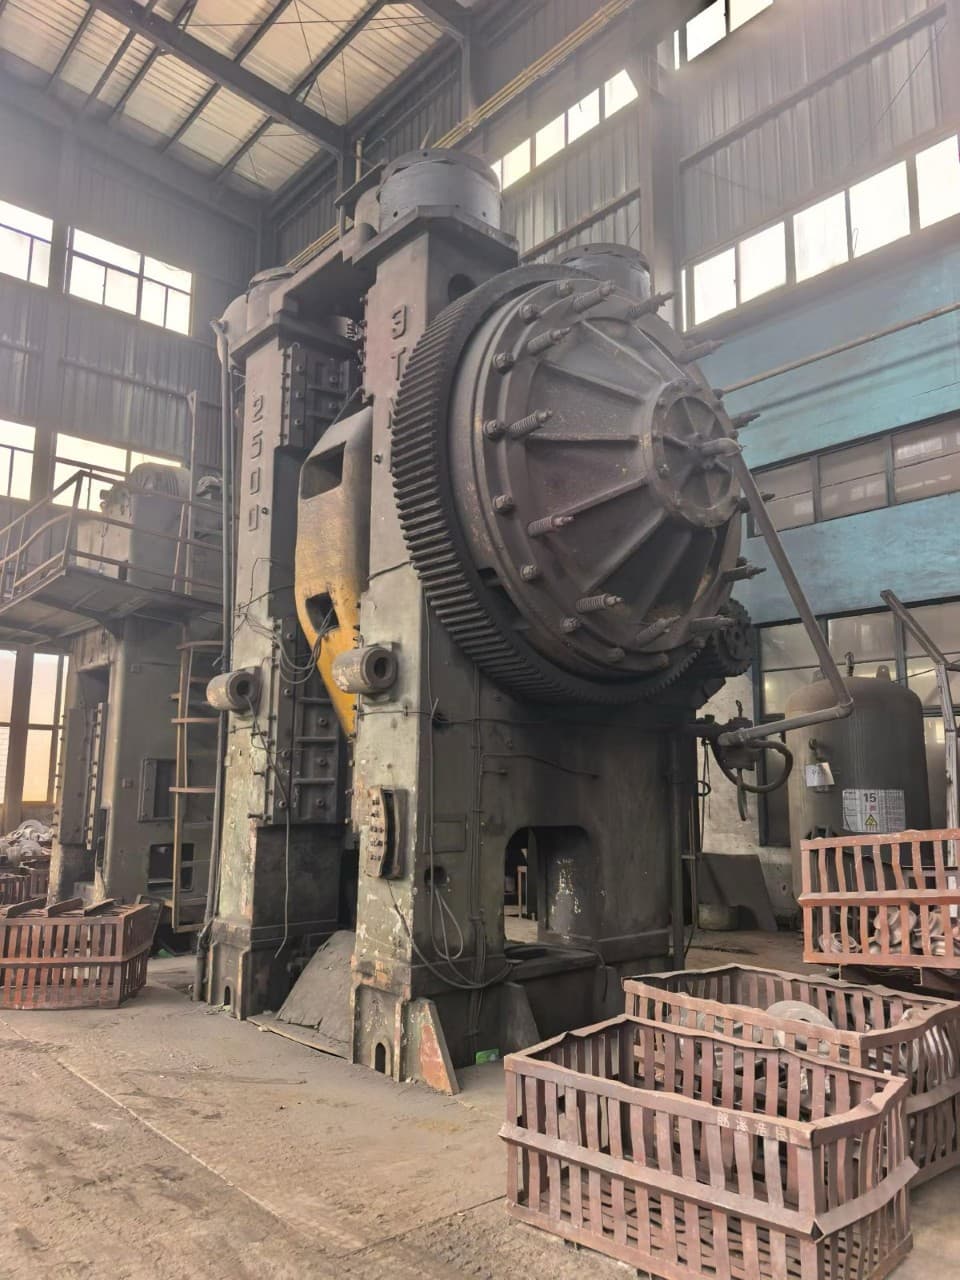
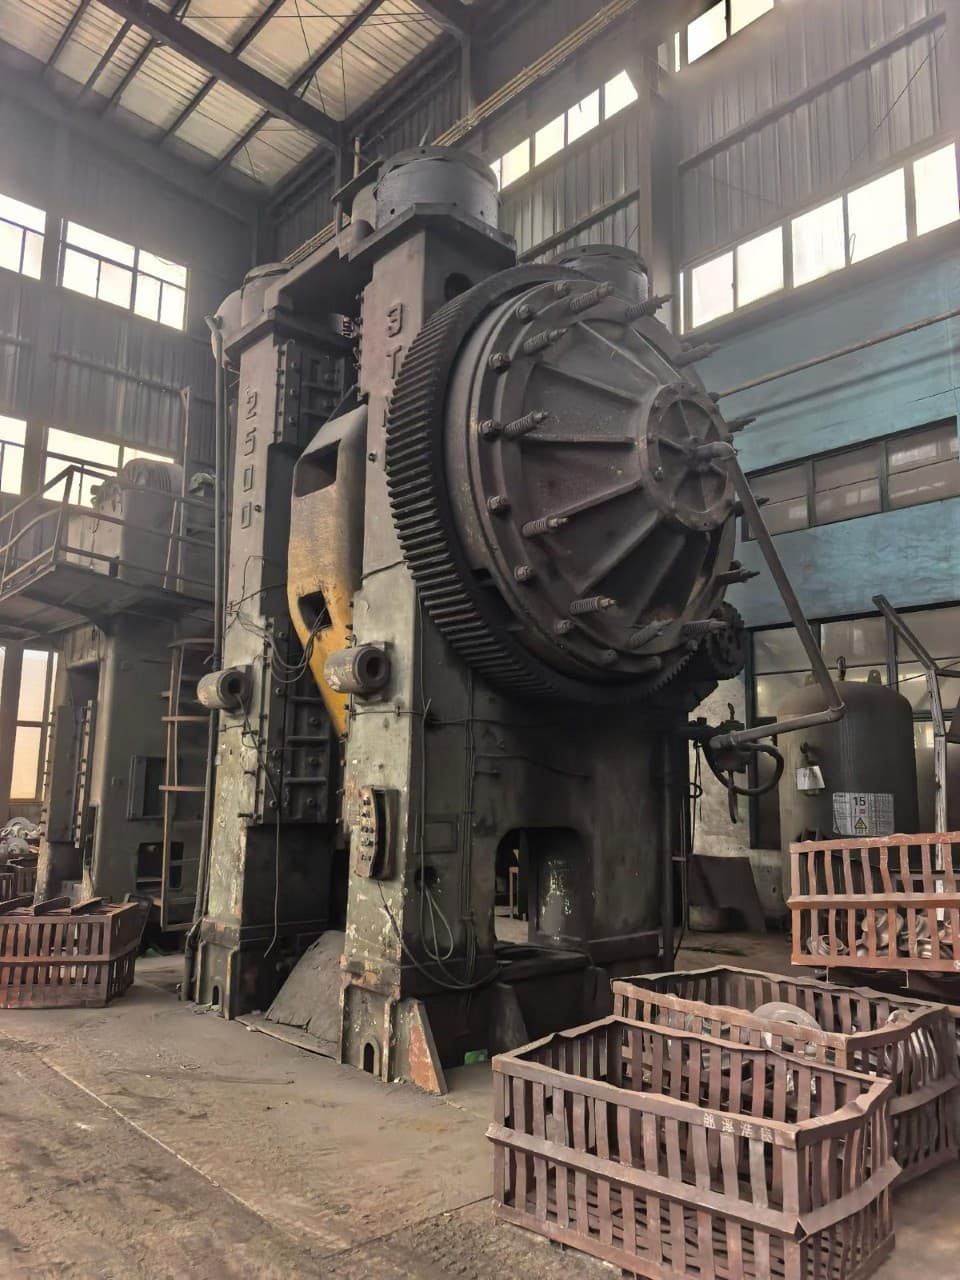
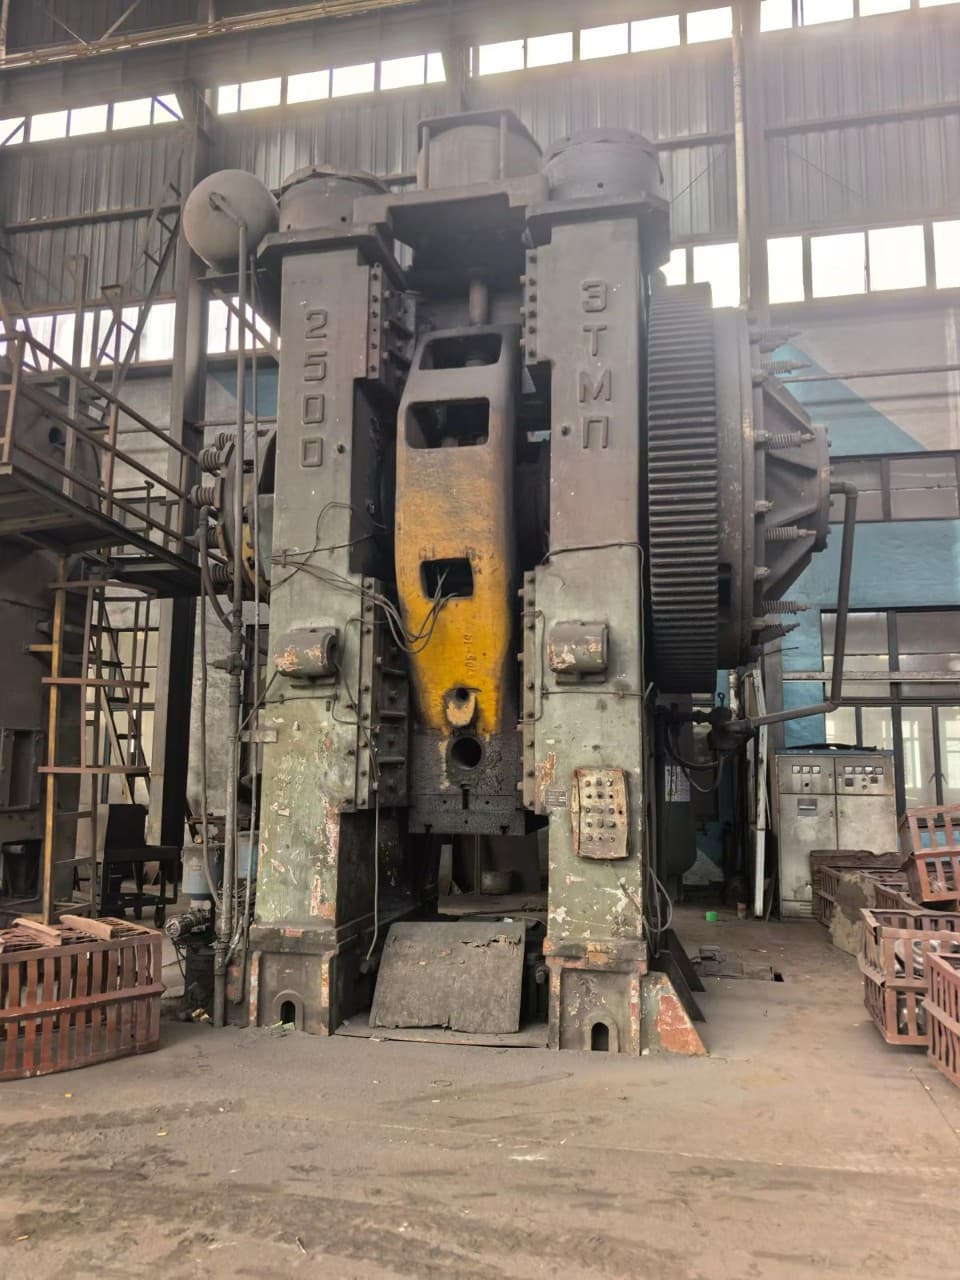
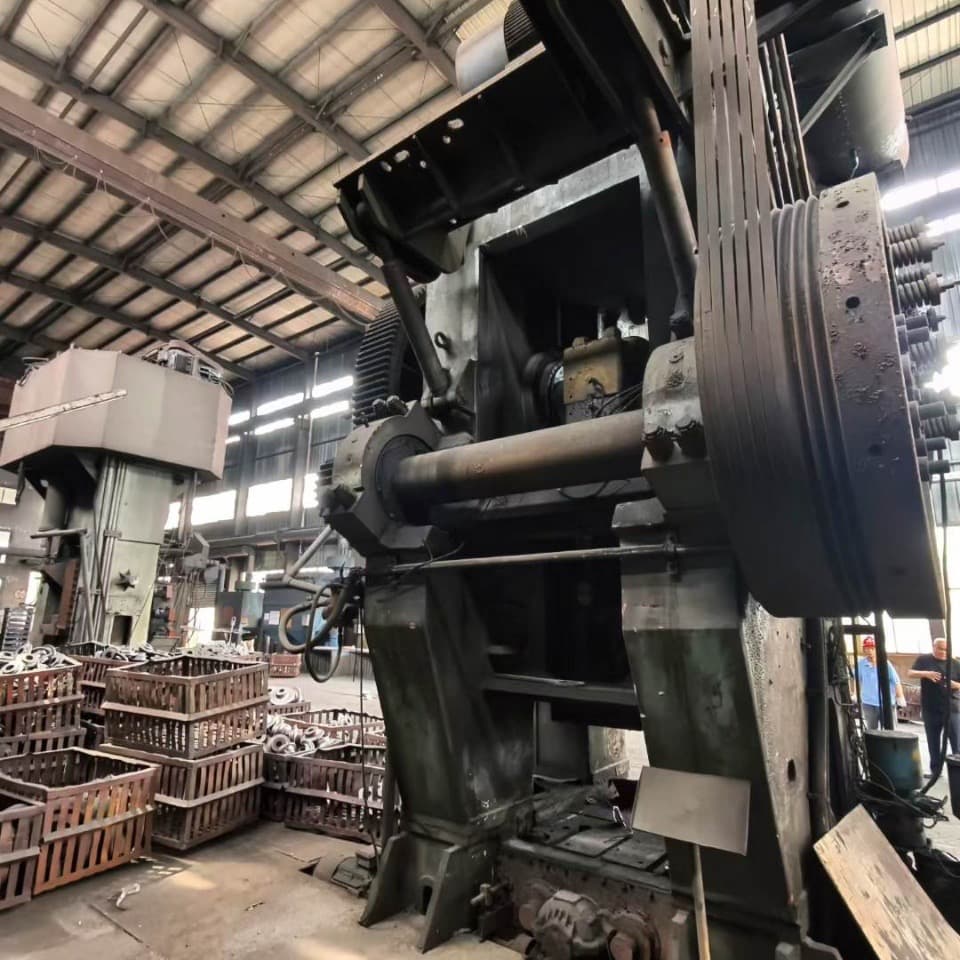
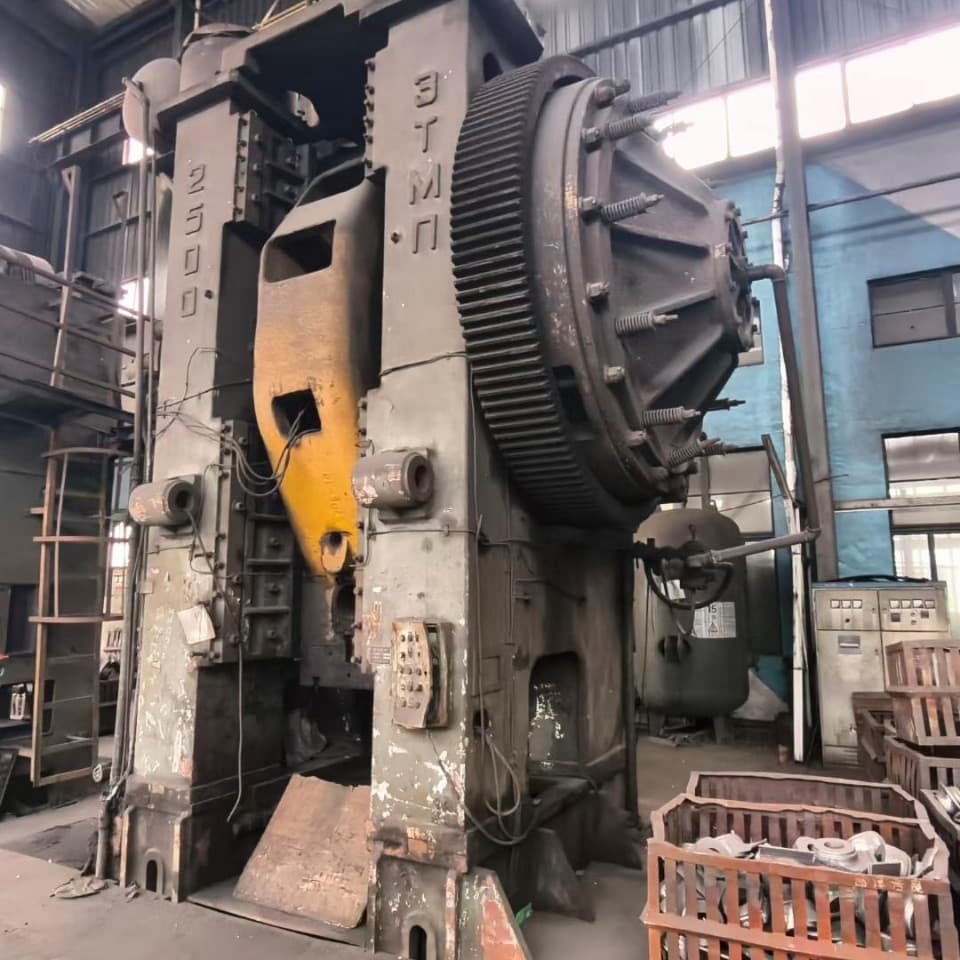
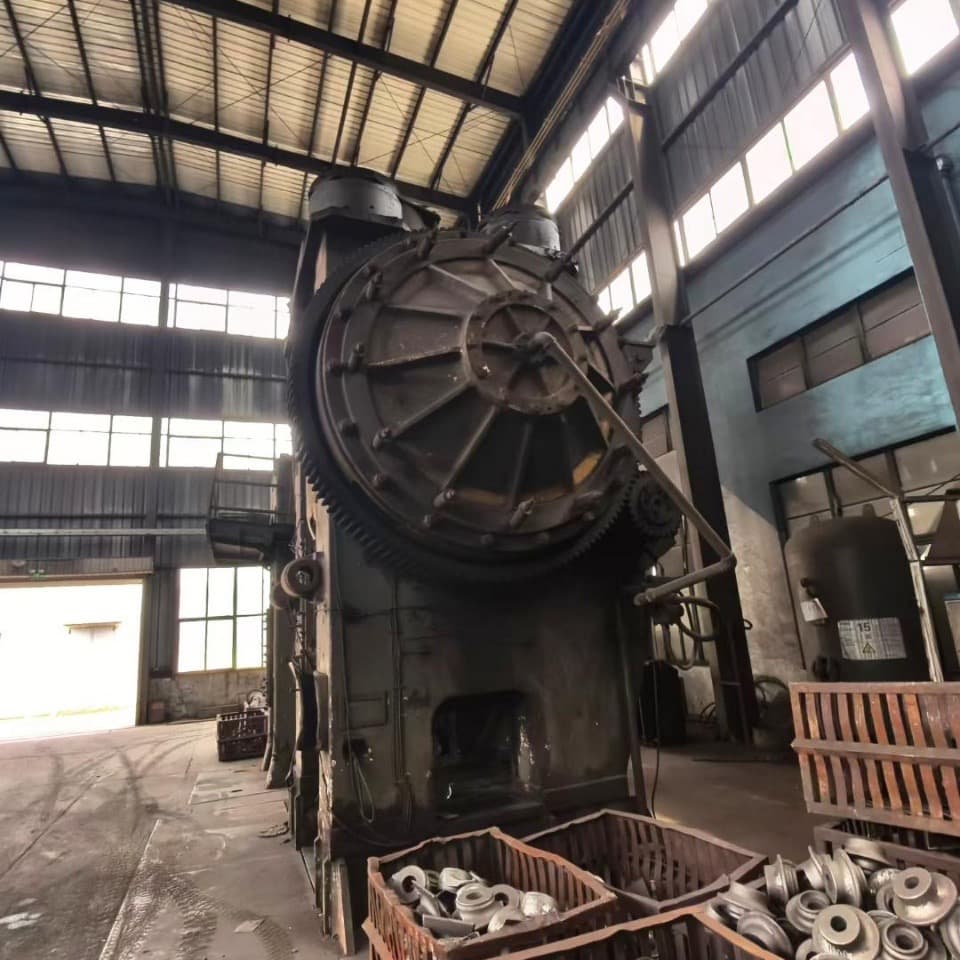
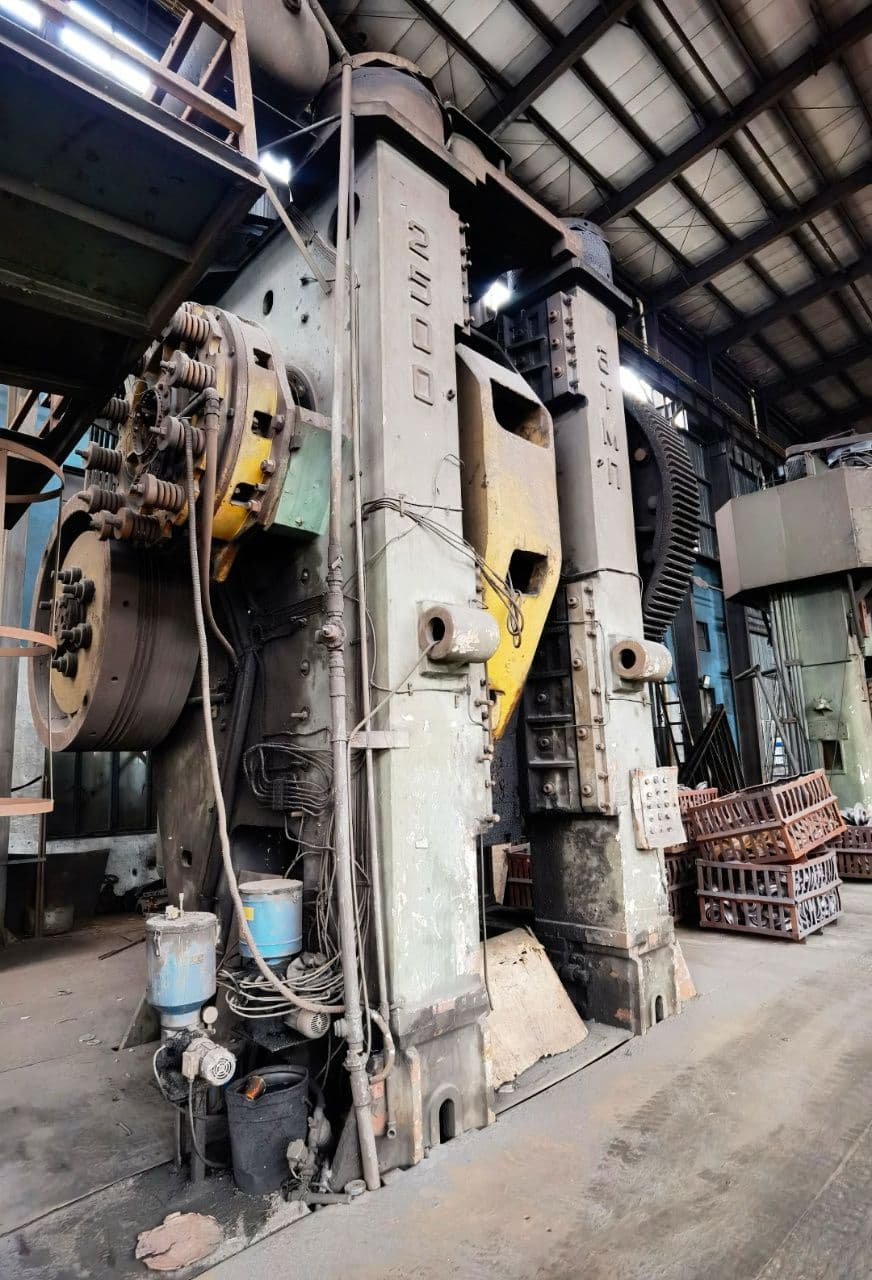
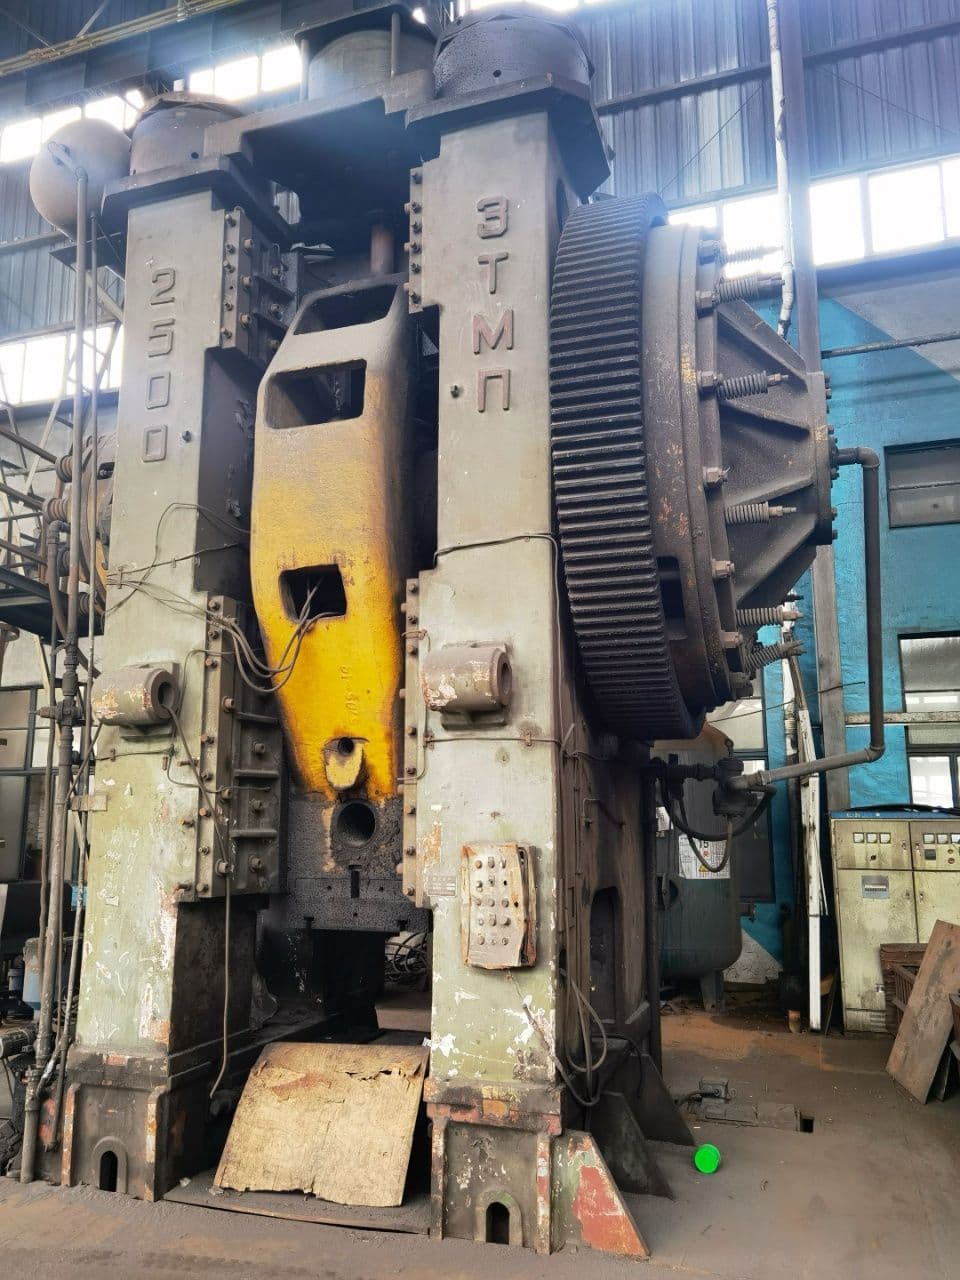
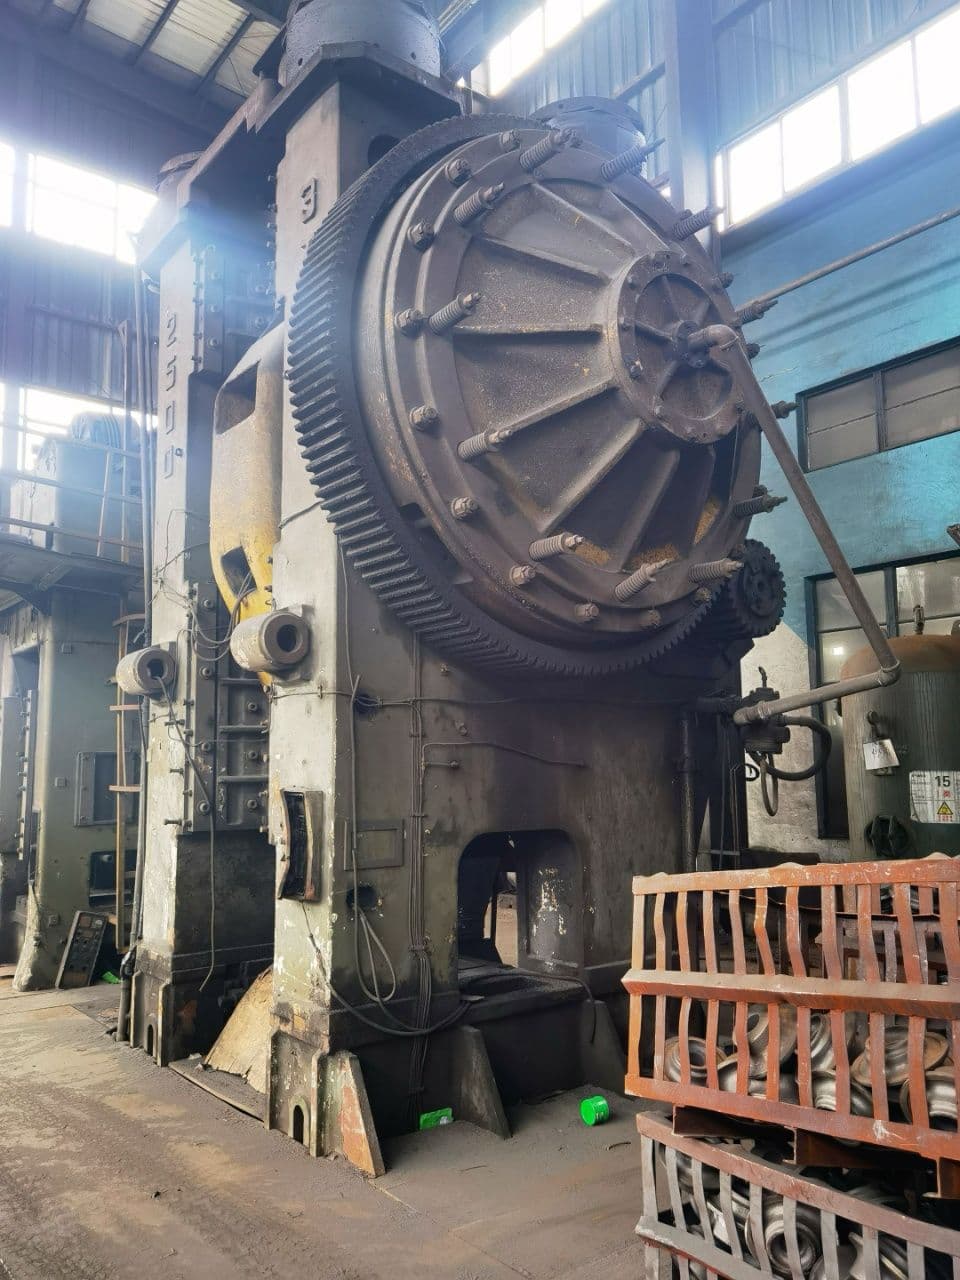
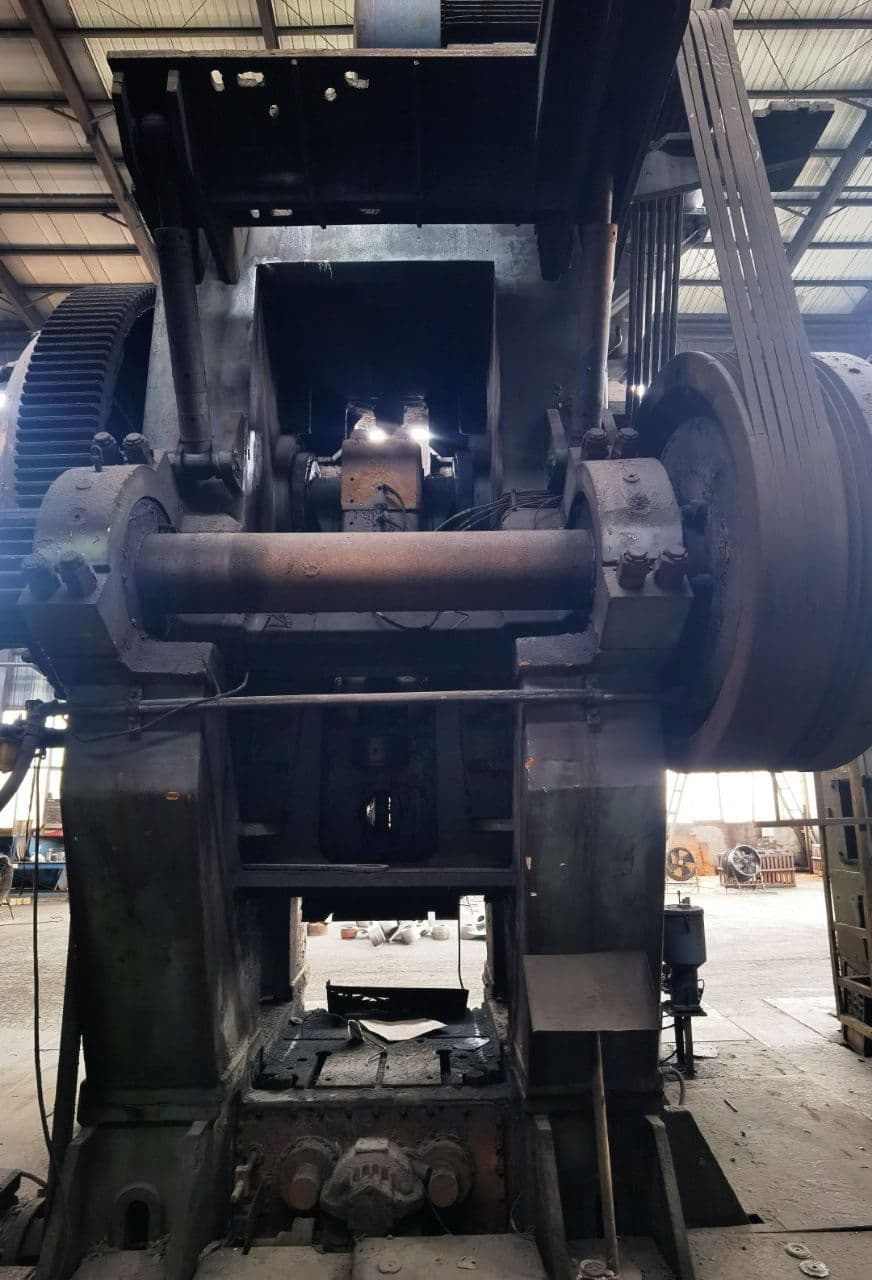
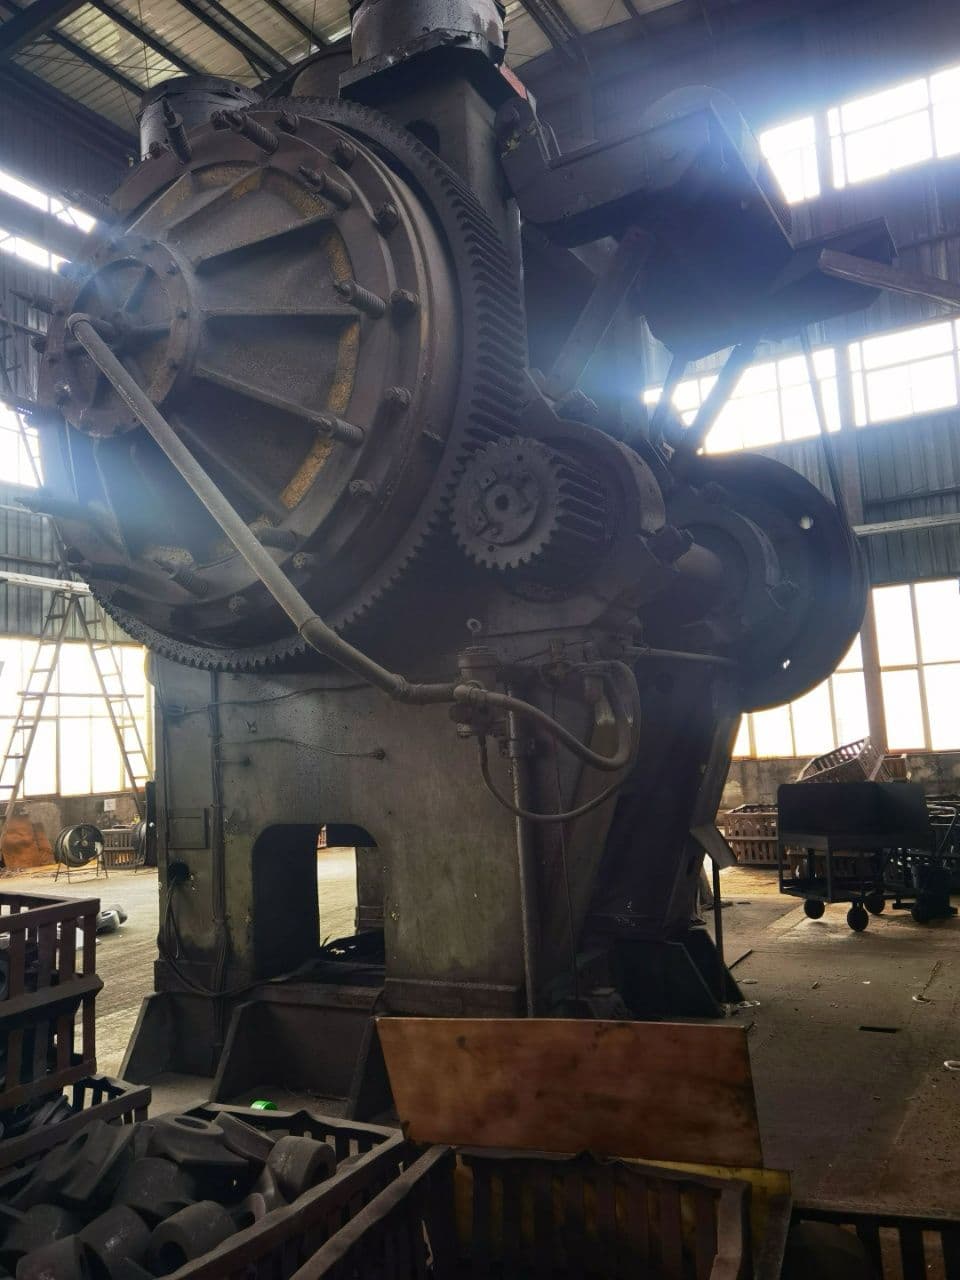
TMP Voronezh K8544 горячештамповочный пресс - описание
TMP Voronezh K8544 видео (ID:76535)
Технические характеристики TMP Voronezh K8544 (ID:76535)
| Type | Hot forging press |
|---|---|
| Manufacturer | TMP Voronezh |
| Model | K8544 |
| Nominal force | 25000 kN / 2500 ton |
| Slide stroke | 350 mm |
| Strokes per minute continuous | 70 |
| Strokes per minute single | 20 |
| Shut height | 890 mm |
| Length of a rod | 1100 mm |
| Distance between uprights | 1280 x 1400 mm |
| Table overall dimensions | 1400 x 1200 mm |
| Slider overall dimensions | 1120 x 1070 mm |
| The size of lateral windows (H x W) | 890 x 720 mm |
| Top ejector mechanism stroke | 50 mm |
| Top ejector mechanism capacity | 63 kN |
| Bottom ejector mechanism stroke | 50 mm |
| Bottom ejector mechanism capacity | 100 kN |
| Main motor power | 110 kW |
| Press overall dimensions | 5380 x 4680 x 6400 mm |
| Mass | 248000 kg |
Обратите внимание: технические характеристики носят справочный характер и подлежат окончательному уточнению. Для уточнения актуальности и цены, а также фотографий и технических деталей, пожалуйста, свяжитесь с нами.
Горячештамповочный пресс TMP Voronezh - технологические процессы и операции
| Ковка | Процесс пластической деформации металла, при котором заготовка изменяет форму под воздействием ударов или статического давления. В ходе ковки структура металла уплотняется, устраняются внутренние неоднородности, а механические свойства материала улучшаются. Благодаря этому кованые изделия отличаются высокой прочностью и надёжностью при эксплуатации под значительными нагрузками. Ковка применяется как для получения готовых деталей, так и для подготовки заготовок под последующую штамповку. |
|---|---|
| Горячая объемная штамповка | Горячая объемная штамповка — это процесс формообразования металла под давлением при повышенных температурах. Нагрев снижает сопротивление деформированию, позволяя материалу легче заполнять полость штампа. Процесс обеспечивает высокую производительность и возможность получения сложных форм. Применяется для изготовления поковок из стали и сплавов в серийном и массовом производстве. |
| Штамповка в закрытых штампах | Заготовка деформируется внутри полости штампа, ограничивающей течение металла и заставляющей его заполнять точную форму инструмента. Под высоким давлением материал растекается в каждое углубление и деталь штампа, формируя деталь с точной геометрией. Метод обеспечивает высокую точность и повторяемость, являясь стандартом для серийного и массового производства сложных поковок. |
| Предварительная формовка | Предварительная формовка подготавливает заготовку к основной операции штамповки, придавая ей приближенную форму будущей детали. Металл распределяется в штампе, облегчая окончательное заполнение и снижая износ инструмента. Этот промежуточный этап повышает точность и качество готового изделия. |
| Прошивка | Прошивка формирует отверстие в объёмной заготовке, продавливая инструмент сквозь материал без его удаления. Металл вытесняется в стороны, образуя сквозное или глухое отверстие с сохранением структуры вокруг него. Операция выполняется на прессах и применяется при производстве полых деталей — втулок, колец, валов. |