






Пресс открытой ковки UZTM 4654 - 6600 тонн
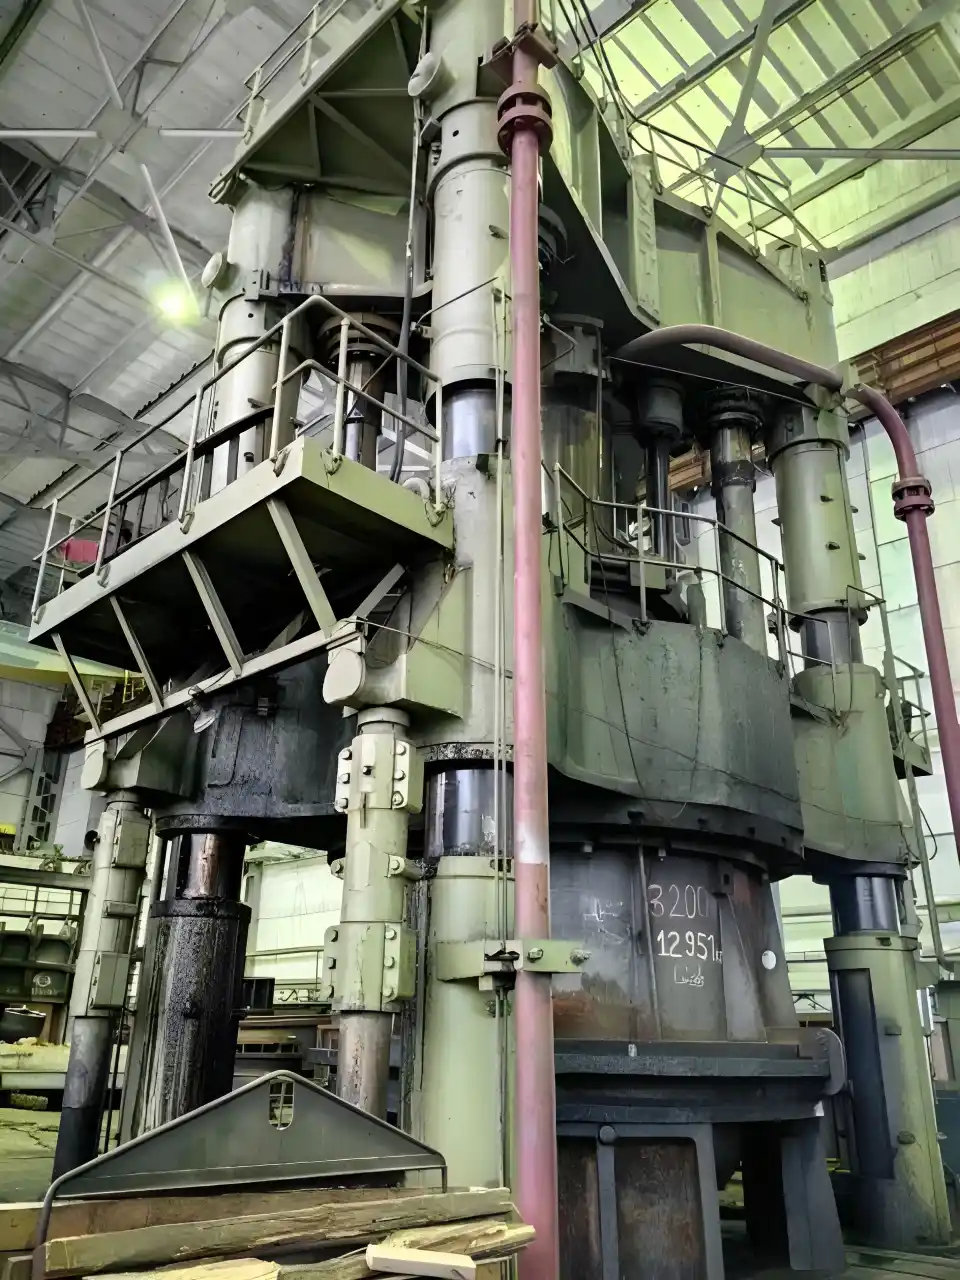


UZTM 4654 пресс открытой ковки - описание
Технические характеристики UZTM 4654 (ID:76523)
| Type | Open die forging press |
|---|---|
| Manufacturer | UZTM |
| Model | 4654 |
| Nominal force | 66000 kN / 6600 ton |
| Main slide force | 42000 kN / 4200 ton |
| Clamping slide force | 24000 kN / 2400 ton |
| Table size | 4200 x 6000 mm |
| Main slide stroke | 2500 mm |
| Clamping slide stroke | 1250 mm |
| Moving table stroke | 5750 mm |
| Minimum daylight ram down | 3750 mm |
| Distance between columns | 2620 x 4970 mm |
| Columns diameter | 630 mm |
| Max workpiece weight | 100000 kg / 100 ton |
| Weight | 1061000 kg |
Обратите внимание: технические характеристики носят справочный характер и подлежат окончательному уточнению. Для уточнения актуальности и цены, а также фотографий и технических деталей, пожалуйста, свяжитесь с нами.
Пресс открытой ковки UZTM - технологические процессы и операции
| Ковка | Процесс пластической деформации металла, при котором заготовка изменяет форму под воздействием ударов или статического давления. В ходе ковки структура металла уплотняется, устраняются внутренние неоднородности, а механические свойства материала улучшаются. Благодаря этому кованые изделия отличаются высокой прочностью и надёжностью при эксплуатации под значительными нагрузками. Ковка применяется как для получения готовых деталей, так и для подготовки заготовок под последующую штамповку. |
|---|---|
| Горячая объемная штамповка | Горячая объемная штамповка — это процесс формообразования металла под давлением при повышенных температурах. Нагрев снижает сопротивление деформированию, позволяя материалу легче заполнять полость штампа. Процесс обеспечивает высокую производительность и возможность получения сложных форм. Применяется для изготовления поковок из стали и сплавов в серийном и массовом производстве. |
| Open-die forging | Металл деформируется между плоскими или вырезными инструментами без бокового ограничения, свободно растекаясь во всех направлениях. Заготовка постепенно приобретает форму за счёт многократных ударов или ходов пресса, при этом оператор контролирует её положение между каждым шагом. Метод применяется для производства крупных поковок — валов, дисков, колец, где важна глубокая проработка внутренней структуры. |
| Предварительная формовка | Предварительная формовка подготавливает заготовку к основной операции штамповки, придавая ей приближенную форму будущей детали. Металл распределяется в штампе, облегчая окончательное заполнение и снижая износ инструмента. Этот промежуточный этап повышает точность и качество готового изделия. |
| Прошивка | Прошивка формирует отверстие в объёмной заготовке, продавливая инструмент сквозь материал без его удаления. Металл вытесняется в стороны, образуя сквозное или глухое отверстие с сохранением структуры вокруг него. Операция выполняется на прессах и применяется при производстве полых деталей — втулок, колец, валов. |